 EN
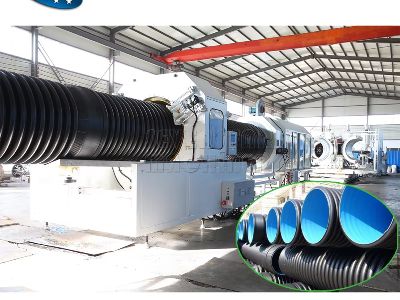
Porozumění tomu, jak konfigurace šroubu ovlivňuje výkon při extruzi profilovaných trubek, je klíčové pro výrobce, kteří usilují o optimalizaci svých výrobních procesů. Správný návrh šroubu nejen ovlivňuje účinnost extruzního procesu, ale také přímo ovlivňuje kvalitu a vlastnosti konečného výrobku. B2B zakázky, včetně nákupních manažerů, inženýrů a manažerů výrobků, často hledají pochopení toho, jak konfigurace šroubů mohou zvýšit výrobní účinnost, zlepšit zpracování materiálů a snížit spotřebu energie. Tento článek se podrobně zabývá klíčovými specifikacemi, rozdíly v konfiguracích šroubů, opatřeními pro kontrolu kvality, pokyny pro instalaci a běžnými problémy souvisejícími s konfiguracemi šroubů při extruzi profilovaných trubek.
Klíčové specifikace pro vynikající extruzi profilovaných trubek
Při výběru šroubu pro extruzi profilovaných trubek je nutné zvážit několik klíčových specifikací, aby byl zajištěn optimální výkon. Mezi hlavní specifikace patří:
Průměr šroubu průměr ovlivňuje průtok a smykovou rychlost materiálu. Větší průměr obvykle umožňuje vyšší průtok materiálu, avšak může zvýšit spotřebu energie.
Poměr délky šroubu k průměru (L/D) tento poměr ovlivňuje dobu pobytu materiálu uvnitř extrudéru. Delší poměr L/D může zlepšit míchání a tavení, což je klíčové pro dosažení rovnoměrné konzistence materiálu.
Hloubka závitu hloubka závitů šroubu ovlivňuje pohyb materiálu a účinnost míchání. Větší hloubka závitů může zlepšit dopravu materiálu, avšak může také vést ke zvýšení teploty taveniny a tím ovlivnit vlastnosti materiálu.
Stupnice stlačení toto označuje rozdíl v hloubce závitů mezi přívodní a dávkovací částí šroubu. Vyšší kompresní poměr může zlepšit tavení a homogenizaci, avšak pokud není správně řízen, může také zvýšit riziko degradace materiálu.
Porozumění těmto specifikacím umožňuje kupujícím vybrat správnou konfiguraci šroubu, která odpovídá jejich výrobním cílům, typům materiálů a požadovaným vlastnostem výrobků.
Vysvětlení různých konfigurací šroubů
Konfigurace šroubů se mohou výrazně lišit, což ovlivňuje proces extruze i kvalitu vyráběných žebrovaných trubek. Níže jsou uvedeny některé běžné konfigurace:
Jednoskrutový extrudér jednošroubový systém: Jedná se o nejběžnější typ používaný pro extruzi žebrovaných trubek. Skládá se z jediného šroubu rotujícího uvnitř válcového pláště. Tato konfigurace je přímočará a vhodná pro různé materiály, avšak může mít nižší účinnost míchání u složitějších formulací.
Dvojitý šroubový extruder dvoušroubový systém: Tato konfigurace využívá dva vzájemně zapadající šrouby a poskytuje zlepšené možnosti míchání a kompoundování. Je ideální pro zpracování materiálů s přísadami nebo plnivy a lépe zvládá citlivé materiály, které vyžadují jemné zpracování.
Bariérové šneky : Tyto šrouby mají bariérovou část, která pomáhá oddělit zóny tavení a dopravy, zvyšuje homogenitu taveniny a snižuje riziko degradace. Bariérové šrouby jsou zvláště výhodné pro materiály citlivé na vysokou teplotu nebo smykové namáhání.
Míšící prvky : Některé šrouby obsahují míšící prvky, například vykličovací bloky nebo disperzní prvky, které zlepšují míchání materiálu a zajišťují rovnoměrnou taveninu. To je zvláště důležité při zpracování materiálů s různou viskozitou nebo při požadavku na konkrétní teplotní profily.
Výběr vhodné konfigurace šroubu je klíčový pro maximalizaci výrobní účinnosti a zajištění kvality konečného výrobku při extruzi žebrovaných trubek.
Opatření pro kontrolu kvality při optimalizaci konfigurací šroubů
Pro dosažení optimálního výkonu konfigurací šroubů je nezbytné zavést přísná opatření pro kontrolu kvality. Zde je několik doporučených postupů:
Kontrolu materiálu před extruzí je třeba zkontrolovat kvalitu materiálů, včetně obsahu vlhkosti a rozdělení velikosti částic. Nejednotná kvalita materiálů může vést k problémům při zpracování a ovlivnit vlastnosti konečného výrobku.
Ověření návrhu šroubu je zásadní ověřit návrh šroubu pomocí simulací nebo výroby prototypu, aby bylo zajištěno, že vyhovuje konkrétním požadavkům materiálu a zamýšlenému použití. Tím lze potenciální problémy identifikovat ještě před zahájením plnohodnotné výroby.
Pravidelná údržba údržba šroubu a válcového tělesa je zásadní pro zajištění stálého výkonu. Pravidelné prohlídky je třeba provádět za účelem zjištění opotřebení, poškození nebo usazování materiálů, které mohou bránit správnému fungování.
Provozní monitorování zavedení systémů reálného sledování umožňuje sledovat klíčové parametry, jako jsou teplota, tlak a krouticí moment během procesu extruze. Stálé sledování umožňuje okamžité úpravy za účelem udržení optimálních podmínek zpracování.
Testování konečného produktu provádění důkladných zkoušek na dokončeném žebrovaném extruzní stroj na výrobu PVC trubek , včetně rozměrových kontrol a hodnocení mechanických vlastností, zajistí, že splňují požadované specifikace a normy výkonu.
Tyto opatření pro kontrolu kvality pomáhají výrobcům dosáhnout konzistentního výkonu při extruzi a vysokokvalitních výrobků.
Návod k instalaci pro efektivní extruzi profilovaných trubek
Správná instalace šnekového dílu a celého extrudéru je zásadní pro zajištění efektivního provozu při extruzi profilovaných trubek. Zde jsou některé doporučené postupy:
Zarovnání : Ujistěte se, že je šnek správně zarovnán s válcem, aby nedošlo k nadměrnému opotřebení a aby byl zachován účinný tok materiálu. Nesprávné zarovnání může vést ke zvýšené spotřebě energie a sníženému výstupu.
Nastavení teploty : Nastavte vhodné teplotní zóny podle specifikací materiálu. Nesprávné teplotní nastavení může způsobit nedostatečné roztavení nebo degradaci materiálu.
Rychlost posuvu : Nastavte optimální rychlost přívodu materiálu, aby nedocházelo k ucpaní a zajišťoval se hladký průtok materiálů extrudérem. Úprava rychlosti přívodu na základě viskozity materiálu a konstrukce šnekového vývrtu může výrazně ovlivnit účinnost výroby.
Chladicí systémy : Zavedte účinné chladicí systémy pro řízení teploty během extruzního procesu, zejména při zpracování materiálů citlivých na teplo. Správné chlazení pomáhá udržet vlastnosti materiálu a zvyšuje účinnost výroby.
Výcvik operátorů : Zajistěte, aby obsluha byla důkladně školená v oblasti specifických požadavků daného extrudéru a konfigurace šneku. Pochopení zařízení a procesů umožňuje lepší rozhodování během výroby, čímž se snižuje prostoj a chyby.
Dodržením těchto pokynů k instalaci mohou výrobci zvýšit účinnost a výkonnost svých profilovacích strojů pro výrobu vlnitého materiálu extruzní linka na pvc trubky procesů.
Běžné problémy s konfigurací šneku a jejich řešení
Konfigurace šroubů může během procesu extruze představovat různé výzvy. Níže jsou uvedeny některé běžné problémy a jejich řešení:
Degradace materiálu : Pokud je materiál vystaven nadměrnému teplu nebo smykovým silám, může dojít k jeho degradaci, což se projeví špatnou kvalitou výrobku. K potlačení tohoto jevu zajistěte, aby byly teplotní nastavení vhodné pro daný materiál, a aby konstrukce šroubu umožňovala mírné zpracování.
Nedostatečnému promíchání : Nedostatečné míchání může vést k nejednotnostem ve výsledném produktu. Pokud míchací prvky nedosahují požadované účinnosti, zvažte přechod na bariérový šroub nebo začlenění dalších míchacích prvků za účelem zlepšení homogenity materiálu.
Zácpy : Ucpání může vzniknout kvůli hromadění materiálu nebo nesprávným přívodním rychlostem. Pravidelná údržba a čištění šroubu a válcového tělesa mohou tyto problémy předcházet. Implementace monitorovacího systému pro detekci změn tlaku také pomůže včasně identifikovat ucpání.
Nedůsledný výstup : Rozdíly v rozměrech nebo vlastnostech výrobku mohou vzniknout kvůli nesprávné konfiguraci šroubu nebo nekonzistenci materiálu. Důkladní prohlídky a ověření návrhu šroubu mohou pomoci zajistit konzistentní výstup.
Zvýšená spotřeba energie : Pokud spotřeba energie překračuje očekávání, může to naznačovat problém s návrhem nebo seřízením šroubu. Pravidelně kontrolujte seřízení a opotřebení a optimalizujte návrh šroubu pro konkrétní zpracovávaný materiál.
Proaktivním řešením těchto běžných problémů mohou výrobci zvýšit spolehlivost a výkon svých provozů pro extruzi profilovaných trubek. Porozumění nuancím konfigurace šroubu je klíčové pro dosažení optimálního profilování extrúzní stroj na výrobu plastových trubek výkonu. Zaměřením se na správné specifikace, výběrem vhodných konfigurací šroubu, zavedením opatření pro kontrolu kvality, zajištěním správné instalace a řešením běžných problémů mohou výrobci výrazně zlepšit efektivitu výroby i kvalitu výrobků.