 EN
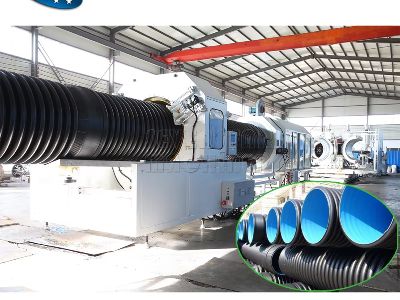
Att förstå hur skruvkonfigurationen påverkar extrusionsprestandan för vågade rör är avgörande för tillverkare som vill optimera sina produktionsprocesser. Rätt skruvdesign påverkar inte bara effektiviteten i extrusionsprocessen utan påverkar också direkt kvaliteten och egenskaperna hos slutprodukten. B2B-köpare, inklusive inköpschefer, ingenjörer och produktchefer, söker ofta information om hur skruvkonfigurationer kan förbättra produktionseffektiviteten, förbättra materialbearbetningen och minska energiförbrukningen. I den här artikeln går vi igenom de viktigaste specifikationerna, variationer i skruvkonfigurationer, kvalitetskontrollåtgärder, installationsanvisningar samt vanliga problem kopplade till skruvkonfigurationer vid extrusion av vågade rör.
Viktiga specifikationer för överlägsen extrusion av vågade rör
När man väljer en skruv för extrusion av vågade rör måste flera viktiga specifikationer beaktas för att säkerställa optimal prestanda. De främsta specifikationerna inkluderar:
Skruvsnitts diameter diametern påverkar genomströmningen och skärhastigheten för materialet. En större diameter gör vanligtvis det möjligt att föra mer material, men kan också öka energiförbrukningen.
Skruvlängd-till-diameter-förhållande (L/D) detta förhållande påverkar materialets verkningsgradstid i extrudern. Ett längre L/D-förhållande kan förbättra blandning och smältning, vilket är avgörande för att uppnå en enhetlig materialkonsistens.
Fjäderdjup fjäderdjupet påverkar materialets rörelse och blandningseffektivitet. Djupare fjädrar kan förbättra transporten av materialet, men kan också leda till en högre smälttemperatur, vilket påverkar materialegenskaperna.
Komprimeringsförhållande detta avser skillnaden i fjäderdjup mellan matnings- och mätsektionen på skruven. Ett högre kompressionsförhållande kan förbättra smältning och homogenisering, men kan också öka risken för materialnedbrytning om det inte hanteras korrekt.
Att förstå dessa specifikationer gör det möjligt for köpare att välja rätt skruvkonfiguration som stämmer överens med deras produktionsmål, materialtyper och önskade produktegenskaper.
Olika skruvkonfigurationer förklarade
Skruvkonfigurationer kan variera kraftigt, vilket påverkar extrusionsprocessen och kvaliteten på de vågformade rören som tillverkas. Här är några vanliga konfigurationer:
Enskruvsextruder enkel-skruvkonfiguration: Detta är den vanligaste typen som används för extrusion av vågformade rör. Den består av en enda skruv som roterar inuti ett skal. Denna konfiguration är enkel och lämpar sig för olika material, men den kan ha begränsad blandningseffektivitet för komplexa formuleringar.
Tvåskruvsextruder dubbel-skruvkonfiguration: Denna konfiguration har två samverkande skruvar och ger förbättrad blandning och kompounderingsförmåga. Den är idealisk för bearbetning av material med tillsatser eller fyllnadsämnen och kan hantera känsliga material som kräver mjuk bearbetning bättre.
Barriärskruvar dessa skruvar har ett spärravsnitt som hjälper till att separera smältzonen och transportzonen, vilket förbättrar homogeniteten i smältan och minskar risken för degradering. Spärrskruvar är särskilt fördelaktiga för material med hög temperatur eller som är känsliga för skjuvning.
Blandningselement vissa skruvar innehåller blandningselement, såsom knådblock eller dispersionelement, för att förbättra materialblandningen och säkerställa en enhetlig smälta. Detta är särskilt viktigt vid bearbetning av material med varierande viskositet eller som kräver specifika termiska profiler.
Att välja den lämpliga skruvkonfigurationen är avgörande för att maximera produktionseffektiviteten och säkerställa kvaliteten på den slutliga produkten vid extrudering av vågformade rör.
Kvalitetskontrollåtgärder för optimala skruvkonfigurationer
För att uppnå optimal prestanda från skruvkonfigurationer är det nödvändigt att införa strikta kvalitetskontrollåtgärder. Här är flera praktiker att överväga:
Materiekontroll innan extrudering bör material undersökas med avseende på kvalitet, inklusive fukthalt och partikelstorleksfördelning. Ojämn materialkvalitet kan leda till bearbetningsproblem och påverka egenskaperna hos det slutliga produkten.
Skruvdesigns validering det är avgörande att validera skruvdesignen genom simuleringar eller prototyptillverkning för att säkerställa att den uppfyller de specifika kraven för materialet och den avsedda applikationen. Detta kan hjälpa till att identifiera potentiella problem innan massproduktionen påbörjas.
Regelbundet underhåll underhåll av skruv och cylinder är avgörande för att säkerställa konsekvent prestanda. Regelmässiga inspektioner bör utföras för att kontrollera slitage, skador eller ackumulering av material som kan hindra prestandan.
Driftövervakning genom att införa system för övervakning i realtid kan kritiska parametrar såsom temperatur, tryck och vridmoment under extruderingsprocessen spåras. Konsekvent övervakning möjliggör omedelbara justeringar för att bibehålla optimala bearbetningsförhållanden.
Slutproduktprovning genomförande av rigorösa tester på den färdiga vågformade produkten pvc rörextrusionsmaskin , inklusive dimensionella kontroller och utvärderingar av mekaniska egenskaper, säkerställer att de uppfyller de krävda specifikationerna och prestandakraven.
Dessa kvalitetskontrollåtgärder hjälper tillverkare att uppnå konsekvent extrusionsprestanda och högkvalitativa produkter.
Installationsanvisningar för effektiv extrudering av corrugerade rör
Rätt installation av skruven och extruderns uppställning är avgörande för att säkerställa effektiv drift vid extrudering av corrugerade rör. Här är några riktlinjer att ta hänsyn till:
Justering : Se till att skruven är korrekt justerad i förhållande till cylindern för att förhindra överdriven slitage och för att bibehålla effektiv materialflöde. Feljustering kan leda till ökad energiförbrukning och minskad kapacitet.
Temperaturinställningar : Ställ in lämpliga temperaturzoner enligt materialets specifikationer. Felaktiga temperaturinställningar kan orsaka dålig smältning eller nedbrytning av materialet.
Matningshastighet : Ställ in en optimal matningshastighet för att förhindra blockeringar och säkerställa en jämn materialflöde genom extrudern. Att justera matningshastigheten baserat på materialets viskositet och skruvkonfigurationen kan påverka produktionsverkningsgraden avsevärt.
Kylsystem : Inför effektiva kylsystem för att reglera temperaturen under extrusionsprocessen, särskilt om värmeempfindliga material bearbetas. Rätt kylning hjälper till att bibehålla materialegenskaperna och förbättrar produktionsverkningsgraden.
Operatörsutbildning : Se till att operatörer är välutbildade i de specifika kraven för extrudern och skruvkonfigurationen. Kunskap om utrustningen och processerna leder till bättre beslutsfattande under produktionen, vilket minimerar driftstopp och fel.
Genom att följa dessa installationsriktlinjer kan tillverkare förbättra verkningsgraden och effektiviteten hos sina corrugated pvc rör extrusionslinje processer.
Vanliga problem med skruvkonfiguration och deras lösningar
Skruvkonfigurationer kan ge upphov till olika utmaningar under extrusionsprocessen. Här är några vanliga problem och lösningar:
Materialnedbrytning : Om materialet utsätts for för hög värme eller skärkraft kan det försämras, vilket leder till dålig produktkvalitet. För att minska detta bör temperaturinställningarna anpassas till materialet och skruvdesignen bör underlätta en mild behandling.
Dålig blandning : Otillräcklig blandning kan leda till inkonsekvenser i slutprodukten. Om blandningselementen inte presterar tillfredsställande bör man överväga att byta till en barriärskruv eller införa ytterligare blandningselement för att förbättra materialets homogenitet.
Blockeringar : Blockeringar kan uppstå på grund av materialuppsamling eller felaktiga matningshastigheter. Regelbunden underhåll och rengöring av skruven och cylindern kan hjälpa till att förhindra dessa problem. Att införa ett övervakningssystem för att upptäcka tryckförändringar kan också hjälpa till att identifiera blockeringar tidigt.
Ojämn produktutmatning : Variationer i produktens mått eller egenskaper kan uppstå på grund av felaktig skruvkonfiguration eller materialinkonsekvenser. Genomföra noggranna inspektioner och validera skruvdesigner kan hjälpa till att säkerställa konsekvent produktion.
Ökad energiförbrukning : Om energiförbrukningen överskrider förväntningarna kan det tyda på ett problem med skruvdesignen eller justeringen. Kontrollera regelbundet justeringen och slitage, och optimera skruvdesignen för det specifika materialet som bearbetas.
Genom att proaktivt hantera dessa vanliga problem kan tillverkare förbättra tillförlitligheten och prestandan hos sina extrusionsanläggningar för vågformade rör. Att förstå detaljerna i skruvkonfigurationen är avgörande för att uppnå optimal vågformad plaströr extrusionsmaskin prestanda. Genom att fokusera på rätt specifikationer, välja lämpliga skruvkonfigurationer, införa kvalitetskontrollåtgärder, säkerställa korrekt installation och hantera vanliga problem kan tillverkare avsevärt förbättra sin produktionseffektivitet och produktkvalitet.