 EN
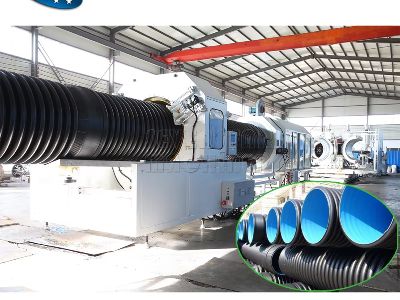
Å forstå hvordan skrukonfigurasjonen påvirker ytelsen til ekstrudering av bølget rør er avgjørende for produsenter som ønsker å optimalisere sine produksjonsprosesser. Den rette skrukonstruksjonen påvirker ikke bare effektiviteten til ekstruderingsprosessen, men påvirker også direkte kvaliteten og egenskapene til det endelige produktet. B2B-kjøpere – inkludert innkjøpsledere, ingeniører og produktledere – søker ofte å forstå hvordan skrukonfigurasjoner kan forbedre produksjonseffektiviteten, forbedre materiebehadlingen og redusere energiforbruket. Denne artikkelen vil gå grundig inn på de viktigste spesifikasjonene, variasjonene i skrukonfigurasjoner, kvalitetskontrolltiltak, monteringsveiledning og vanlige problemer knyttet til skrukonfigurasjoner i ekstrudering av bølget rør.
Viktige spesifikasjoner for fremragende ekstrudering av bølget rør
Når man velger en skru til ekstrudering av bølget rør, må flere viktige spesifikasjoner vurderes for å sikre optimal ytelse. De viktigste spesifikasjonene inkluderer:
Skrue diameter diametern påvirker gjennomstrømningen og skjærhastigheten til materialet. En større diameter tillater vanligvis større materialestrøm, men kan øke energiforbruket.
Skruens lengde-til-diameter-forhold (L/D) dette forholdet påvirker materiallets oppholdstid i ekstruderan. Et lengre L/D-forhold kan forbedre blanding og smelting, noe som er avgjørende for å oppnå jevn materialkonsistens.
Flygdedybde flygdedybden påvirker materiallets bevegelse og blandingseffektivitet. Dypere flygder kan forbedre transport av materialet, men kan også føre til økt smeltetemperatur, noe som påvirker materialens egenskaper.
Komprimeringsforhold dette refererer til forskjellen i flygdedybde mellom tilførsels- og måleseksjonen på skruen. Et høyere kompresjonsforhold kan forbedre smelting og homogenisering, men kan også øke risikoen for materialnedbrytning hvis det ikke håndteres riktig.
Å forstå disse spesifikasjonene gir kjøpere mulighet til å velge riktig skruekonfigurasjon som samsvarer med deres produksjonsmål, materialtyper og ønskede produktegenskaper.
Forklaring av ulike skruekonfigurasjoner
Skruekonfigurasjoner kan variere betydelig, noe som påvirker ekstruderingen og kvaliteten på de bølgede rørene som produseres. Her er noen vanlige konfigurasjoner:
Ein enkeltskruutekstruder enkelskrue: Dette er den mest vanlige typen som brukes til ekstrudering av bølgede rør. Den består av én skrue som roterer innenfor et rør. Denne konfigurasjonen er enkel og egnet for ulike materialer, men den kan ha begrenset blandingseffektivitet ved komplekse formuleringer.
Twin Skrue Ekstruder toskrue: Med to samvirkende skruer gir denne konfigurasjonen forbedret blanding og kompounding. Den er ideell for behandling av materialer med tilsetninger eller fyllstoffer og kan håndtere følsomme materialer som krever myk behandling.
Barriere-skruer disse skruene har et barriereavsnitt som hjelper til å skille smelte- og transportsoner, noe som forbedrer homogeniteten i smelten og reduserer risikoen for degradering. Barrierekruer er spesielt nyttige for temperaturfølsomme eller skjær-følsomme materialer.
Blandeelementer noen skruer inneholder blandeelementer, som kneteblokker eller dispersjonsenheter, for å forbedre materialblanding og sikre en jevn smelte. Dette er spesielt viktig ved behandling av materialer med varierende viskositet eller som krever spesifikke termiske profiler.
Å velge riktig skrukonfigurasjon er avgjørende for å maksimere produksjonseffektiviteten og sikre kvaliteten på det endelige produktet ved ekstrudering av korrugerte rør.
Kvalitetskontrolltiltak for optimale skrukonfigurasjoner
For å oppnå optimal ytelse fra skrukonfigurasjoner er det avgjørende å implementere strenge kvalitetskontrolltiltak. Her er flere praksiser å ta hensyn til:
Materiellinspeksjon før ekstrudering bør materialene inspiseres med hensyn til kvalitet, inkludert fuktinnhold og partikkelstørrelsesfordeling. Ujevn materialekvalitet kan føre til prosessproblemer og påvirke egenskapene til det endelige produktet.
Validering av skrueutforming det er avgjørende å validere skrueutformingen gjennom simuleringer eller prototyper for å sikre at den oppfyller de spesifikke kravene til materialet og den tenkte anvendelsen. Dette kan hjelpe med å identifisere potensielle problemer før produksjon i full skala starter.
Vanleg vedlikehald vedlikehold av skruen og sylinderen er avgjørende for å sikre konsekvent ytelse. Regelmessige inspeksjoner bør utføres for å sjekke slitasje, skade eller opphopning av materialer som kan hindre ytelsen.
Overvåking av drift implementering av systemer for sanntidsovervåking kan hjelpe med å følge kritiske parametere som temperatur, trykk og dreiemoment under ekstruderingsprosessen. Konsekvent overvåking tillater umiddelbare justeringer for å opprettholde optimale prosessbetingelser.
Testing av ferdigprodukt : Utfører streng tester av ferdige corrugerte rør pvc rør ekstruderingsmaskin , inkludert måling av dimensjoner og vurdering av mekaniske egenskaper, for å sikre at de oppfyller de nødvendige spesifikasjonene og ytelseskravene.
Disse kvalitetskontrolltiltakene hjelper produsenter med å oppnå konsekvent ekstruderingssytelse og produkter av høy kvalitet.
Installasjonsveiledning for effektiv ekstrudering av corrugerte rør
Riktig installasjon av skruen og ekstruderoppsettet er avgjørende for å sikre effektiv drift ved ekstrudering av corrugerte rør. Her er noen retningslinjer å ta hensyn til:
Justering : Sørg for at skruen er korrekt justert i forhold til røret for å unngå overdreven slitasje og opprettholde effektiv materialestrøm. Feiljustering kan føre til økt energiforbruk og redusert produksjon.
Temperaturinnstillinger : Still inn passende temperatursoner i henhold til materialets spesifikasjoner. Feil temperaturinnstillinger kan føre til dårlig smelting eller nedbrytning av materialet.
Matehastighet : Opprett en optimal tilførselshastighet for å unngå tilstopping og sikre en jevn materialestrøm gjennom ekstruder. Justering av tilførselshastigheten basert på materialets viskositet og skruens utforming kan betydelig påvirke produksjonseffektiviteten.
Kjølesystemer : Implementer effektive kjølesystemer for å regulere temperaturen under ekstrusjonsprosessen, spesielt ved behandling av varmesensitive materialer. Riktig kjøling kan hjelpe til å bevare materialegenskapene og forbedre produksjonseffektiviteten.
Operatørutdanning : Sørg for at operatører er godt opplært i de spesifikke kravene til ekstruder og skrukonfigurasjon. Kunnskap om utstyret og prosessene kan føre til bedre beslutningstaking under produksjon, noe som minimerer nedetid og feil.
Ved å følge disse monteringsanvisningene kan produsenter forbedre effektiviteten og ytelsen til sine bølgete pvc rør ekstruderingssystem prosesser.
Vanlige problemer med skrukonfigurasjon og deres løsninger
Skrukonfigurasjoner kan medføre ulike utfordringer under ekstrusjonsprosessen. Her er noen vanlige problemer og løsninger:
Materialnedbrytning : Hvis materialet utsettes for for mye varme eller skjær, kan det degraderes, noe som fører til dårlig produktkvalitet. For å redusere dette, må du sikre at temperaturinnstillingene er passende for materialet og at skruens design muliggjør en mild prosessering.
Dårlig blanding : Utilstrekkelig blanding kan føre til inkonsekvenser i det endelige produktet. Hvis blandeelementene ikke fungerer tilfredsstillende, bør du vurdere å bytte til en barriereskru eller inkludere ekstra blandeelementer for å forbedre materialets homogenitet.
Tilkneplinger : Blokkeringer kan oppstå på grunn av materialeopphoping eller uriktige tilførselshastigheter. Regelmessig vedlikehold og rengjøring av skruen og røret kan hjelpe til å forhindre slike problemer. Å implementere et overvåkingssystem for å oppdage trykkendringer kan også hjelpe til å identifisere blokkeringer tidlig.
Ujevn utslipp : Variasjoner i produktets dimensjoner eller egenskaper kan oppstå på grunn av feilaktig skrukonfigurasjon eller uregelmessigheter i materialet. Grundige inspeksjoner og validering av skrukonstruksjoner kan bidra til å sikre konsekvente resultater.
Økt energiforbruk : Hvis energiforbruket overstiger forventningene, kan det tyde på et problem med skrukonstruksjonen eller justeringen. Sjekk regelmessig justeringen og slitasjen, og optimaliser skrukonstruksjonen for det spesifikke materialet som behandles.
Ved å håndtere disse vanlige problemene proaktivt kan produsenter forbedre påliteligheten og ytelsen til sine ekstruderingssystemer for bølget rør. Å forstå detaljene i skrukonfigurasjonen er avgjørende for å oppnå optimal bølging plastisk rør ekstruderingsmaskin ved å fokusere på riktige spesifikasjoner, velge passende skrukonfigurasjoner, implementere kvalitetskontrolltiltak, sikre korrekt montering og håndtere vanlige problemer, kan produsenter betydelig forbedre produksjonseffektiviteten og produktkvaliteten.