 EN
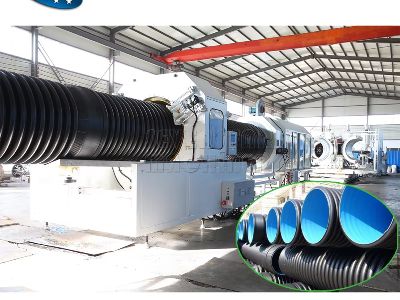
Das Verständnis dafür, wie die Schneckenauslegung die Leistung bei der Wellrohr-Extrusion beeinflusst, ist entscheidend für Hersteller, die ihre Produktionsprozesse optimieren möchten. Die richtige Schneckengestaltung wirkt sich nicht nur auf die Effizienz des Extrusionsprozesses aus, sondern beeinflusst auch unmittelbar Qualität und Eigenschaften des Endprodukts. B2B-Käufer – darunter Einkaufsleiter, Ingenieure und Produktmanager – suchen häufig nach Informationen darüber, wie unterschiedliche Schneckenauslegungen die Produktionseffizienz steigern, die Materialverarbeitung verbessern und den Energieverbrauch senken können. Dieser Artikel behandelt die wichtigsten technischen Spezifikationen, Varianten der Schneckenauslegung, Maßnahmen zur Qualitätskontrolle, Installationshinweise sowie häufig auftretende Probleme im Zusammenhang mit Schneckenauslegungen bei der Wellrohr-Extrusion.
Wichtige Spezifikationen für eine überlegene Wellrohr-Extrusion
Bei der Auswahl einer Schnecke für die Wellrohr-Extrusion müssen mehrere zentrale Spezifikationen berücksichtigt werden, um eine optimale Leistung sicherzustellen. Zu den wichtigsten Spezifikationen zählen:
Schraubendurchmesser der Durchmesser beeinflusst die Durchsatzleistung und die Schergeschwindigkeit des Materials. Ein größerer Durchmesser ermöglicht in der Regel einen höheren Materialdurchsatz, kann jedoch den Energieverbrauch erhöhen.
Schneckenspindellänge-zu-Durchmesser-Verhältnis (L/D) dieses Verhältnis beeinflusst die Verweilzeit des Materials innerhalb des Extruders. Ein längeres L/D-Verhältnis kann die Misch- und Schmelzleistung verbessern, was entscheidend für eine gleichmäßige Materialkonsistenz ist.
Flugtiefe die Tiefe der Schneckenflügel wirkt sich auf die Materialbewegung und die Mischeffizienz aus. Größere Flugtiefen können den Materialtransport verbessern, können aber auch zu einer erhöhten Schmelztemperatur führen, was die Materialeigenschaften beeinflusst.
KOMPRESSIONSVERHÄLTNIS damit ist der Unterschied in der Flugtiefe zwischen dem Zuführ- und dem Dosierabschnitt der Schnecke gemeint. Ein höheres Kompressionsverhältnis kann das Schmelzen und die Homogenisierung verbessern, birgt jedoch bei unzureichender Steuerung ein erhöhtes Risiko einer Materialdegradation.
Das Verständnis dieser Spezifikationen ermöglicht es Käufern, die richtige Schneckenkonfiguration auszuwählen, die mit ihren Produktionszielen, Materialtypen und gewünschten Produktausprägungen übereinstimmt.
Erklärung verschiedener Schneckenkonfigurationen
Schneckenkonfigurationen können sich erheblich unterscheiden und beeinflussen sowohl den Extrusionsprozess als auch die Qualität der hergestellten Wellrohre. Im Folgenden sind einige gängige Konfigurationen aufgeführt:
Mit einem Schraubenausdruck einschneckenkonfiguration: Dies ist der am häufigsten verwendete Typ für die Wellrohr-Extrusion. Sie besteht aus einer einzelnen Schnecke, die innerhalb eines Zylinders rotiert. Diese Konfiguration ist einfach aufgebaut und für verschiedene Materialien geeignet, bietet jedoch möglicherweise nicht ausreichende Mischeffizienz bei komplexen Formulierungen.
Mit einem Durchmesser von mehr als 20 cm3 zweischneckenkonfiguration: Diese Konfiguration verfügt über zwei ineinandergreifende Schnecken und bietet verbesserte Misch- und Compoundierleistung. Sie eignet sich ideal für die Verarbeitung von Materialien mit Zusatzstoffen oder Füllstoffen und kann empfindliche Materialien, die eine schonende Verarbeitung erfordern, besser handhaben.
Barriereschnecken : Diese Schrauben verfügen über einen Sperrabschnitt, der dazu beiträgt, die Schmelz- und Förderzonen voneinander zu trennen, wodurch die Homogenität der Schmelze verbessert und das Risiko einer Degradation verringert wird. Sperrschrauben sind insbesondere bei hochtemperaturbeständigen oder scherempfindlichen Materialien von Vorteil.
Mischelemente : Einige Schrauben enthalten Mischelemente wie Knetblöcke oder Dispersionselemente, um die Materialmischung zu verbessern und eine gleichmäßige Schmelze sicherzustellen. Dies ist besonders wichtig bei Materialien mit unterschiedlichen Viskositäten oder bei spezifischen thermischen Profilen.
Die Auswahl der geeigneten Schraubenkonfiguration ist entscheidend, um die Produktionseffizienz zu maximieren und die Qualität des Endprodukts bei der Wellrohr-Extrusion sicherzustellen.
Qualitätskontrollmaßnahmen für optimale Schraubenkonfigurationen
Um eine optimale Leistung der Schraubenkonfigurationen zu erzielen, ist die Implementierung strenger Qualitätskontrollmaßnahmen unerlässlich. Hier sind mehrere Praktiken, die berücksichtigt werden sollten:
Materialprüfung vor der Extrusion sollten die Materialien auf Qualität geprüft werden, einschließlich Feuchtigkeitsgehalt und Partikelgrößenverteilung. Eine inkonsistente Materialqualität kann zu Verarbeitungsproblemen führen und die Eigenschaften des Endprodukts beeinträchtigen.
Schneckenkonstruktions-Validierung es ist entscheidend, die Schneckenkonstruktion mittels Simulationen oder Prototypen zu validieren, um sicherzustellen, dass sie die spezifischen Anforderungen des Materials und der vorgesehenen Anwendung erfüllt. Dadurch können potenzielle Probleme bereits vor Beginn der Serienfertigung identifiziert werden.
Regelmäßige Wartung die Wartung von Schnecke und Zylinder ist entscheidend, um eine konsistente Leistung sicherzustellen. Regelmäßige Inspektionen sollten durchgeführt werden, um Verschleiß, Beschädigungen oder Materialanlagerungen zu überprüfen, die die Leistung beeinträchtigen könnten.
Betriebsüberwachung der Einsatz von Echtzeitüberwachungssystemen ermöglicht die kontinuierliche Erfassung kritischer Parameter wie Temperatur, Druck und Drehmoment während des Extrusionsprozesses. Eine konsequente Überwachung erlaubt unmittelbare Anpassungen, um optimale Verarbeitungsbedingungen aufrechtzuerhalten.
Endprodukt-Test die Durchführung umfangreicher Tests am fertigen Wellpappeprodukt pvc Rohrextrusionsmaschine , einschließlich Maßprüfungen und Bewertungen der mechanischen Eigenschaften, stellt sicher, dass sie die erforderlichen Spezifikationen und Leistungsstandards erfüllen.
Diese Qualitätskontrollmaßnahmen helfen Herstellern, eine konsistente Extrusionsleistung und hochwertige Produkte zu erreichen.
Installationsanleitung für eine effiziente Wellrohr-Extrusion
Eine korrekte Installation der Schnecke und der Extrudereinrichtung ist entscheidend, um einen effizienten Betrieb bei der Wellrohr-Extrusion sicherzustellen. Folgende Richtlinien sollten berücksichtigt werden:
Ausrichtung : Stellen Sie sicher, dass die Schnecke korrekt mit dem Zylinder ausgerichtet ist, um übermäßigen Verschleiß zu vermeiden und einen effizienten Materialfluss aufrechtzuerhalten. Eine Fehlausrichtung kann zu einem erhöhten Energieverbrauch und einer verringerten Ausbeute führen.
Temperatur-Einstellungen : Stellen Sie die geeigneten Temperaturzonen gemäß den Materialeigenschaften ein. Falsche Temperatureinstellungen können zu unzureichendem Schmelzen oder Degradation des Materials führen.
Vorschubgeschwindigkeit : Einen optimalen Förderstrom einstellen, um Verstopfungen zu vermeiden und einen gleichmäßigen Materialfluss durch den Extruder sicherzustellen. Die Anpassung des Förderstroms an die Materialviskosität und die Schneckenauslegung kann die Produktionseffizienz erheblich steigern.
Kühlsysteme : Effektive Kühlsysteme einsetzen, um die Temperatur im Extrusionsprozess zu regulieren – insbesondere bei wärmeempfindlichen Materialien. Eine geeignete Kühlung trägt zur Erhaltung der Materialeigenschaften und zur Steigerung der Produktionseffizienz bei.
Ausbildung der Bediener : Sicherstellen, dass die Bediener umfassend in die spezifischen Anforderungen des Extruders und der Schneckenauslegung eingewiesen sind. Fachkenntnisse über Anlage und Prozess führen zu besseren Entscheidungen während der Produktion und minimieren Ausfallzeiten sowie Fehler.
Durch die Einhaltung dieser Montageanleitungen können Hersteller die Effizienz und Wirksamkeit ihrer Wellrohr- pVC-Rohr-Auspresslinie verfahren.
Häufige Probleme bei der Schneckenauslegung und ihre Lösungen
Schraubenkonfigurationen können während des Extrusionsprozesses verschiedene Herausforderungen mit sich bringen. Im Folgenden sind einige häufig auftretende Probleme und deren Lösungen aufgeführt:
Materialdegradation : Wenn das Material übermäßiger Wärme oder Scherbelastung ausgesetzt ist, kann es sich zersetzen, was zu einer schlechten Produktqualität führt. Um dies zu vermeiden, stellen Sie sicher, dass die Temperatur-Einstellungen dem Material angemessen sind und dass die Schraubenauslegung eine schonende Verarbeitung ermöglicht.
Schlechte Durchmischung : Eine unzureichende Durchmischung kann zu Inhomogenitäten im Endprodukt führen. Falls die Mischelemente nicht ausreichend wirken, erwägen Sie den Austausch gegen eine Sperrschraube oder die Ergänzung zusätzlicher Mischelemente, um die Homogenität des Materials zu verbessern.
Verstopfungen : Verstopfungen können durch Materialanlagerungen oder ungeeignete Zuführungsrate entstehen. Regelmäßige Wartung und Reinigung von Schraube und Zylinder tragen zur Vermeidung dieser Probleme bei. Der Einsatz eines Überwachungssystems zur Erkennung von Druckänderungen ermöglicht zudem eine frühzeitige Identifizierung von Verstopfungen.
Unbeständige Abgabe : Unterschiede bei den Produktabmessungen oder -eigenschaften können durch eine fehlerhafte Schneckeneinstellung oder Materialinkonsistenzen entstehen. Durch gründliche Inspektionen und die Validierung der Schneckendesigns lässt sich eine konsistente Ausgabe sicherstellen.
Erhöhter Energieverbrauch : Wenn der Energieverbrauch die Erwartungen übersteigt, kann dies auf ein Problem mit dem Schneckendesign oder der Ausrichtung hindeuten. Überprüfen Sie regelmäßig die Ausrichtung und den Verschleiß und optimieren Sie das Schneckendesign für das jeweilige zu verarbeitende Material.
Durch proaktives Beheben dieser häufig auftretenden Probleme können Hersteller die Zuverlässigkeit und Leistung ihrer Wellrohr-Extrusionsanlagen verbessern. Ein tiefes Verständnis der Feinheiten der Schneckeneinstellung ist entscheidend, um eine optimale Wellrohr-Leistung zu erzielen. kunststoffrohr-extrusionsmaschine indem Hersteller sich auf die richtigen Spezifikationen konzentrieren, geeignete Schneckeneinstellungen wählen, Qualitätskontrollmaßnahmen einführen, eine fachgerechte Installation sicherstellen und häufig auftretende Probleme gezielt angehen, können sie ihre Produktionseffizienz und Produktqualität deutlich steigern.
Inhaltsverzeichnis
- Wichtige Spezifikationen für eine überlegene Wellrohr-Extrusion
- Erklärung verschiedener Schneckenkonfigurationen
- Qualitätskontrollmaßnahmen für optimale Schraubenkonfigurationen
- Installationsanleitung für eine effiziente Wellrohr-Extrusion
- Häufige Probleme bei der Schneckenauslegung und ihre Lösungen