 EN
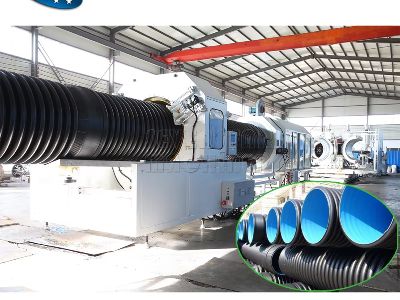
At forstå, hvordan skruens konfiguration påvirker ydelsen ved ekstrudering af bølget rør, er afgørende for producenter, der ønsker at optimere deres produktionsprocesser. Den rigtige skruekonstruktion påvirker ikke kun effektiviteten af ekstruderingsprocessen, men har også direkte indflydelse på kvaliteten og egenskaberne for det endelige produkt. B2B-købere – herunder indkøbschefer, ingeniører og produktchefer – søger ofte at forstå, hvordan skruens konfiguration kan forbedre produktionseffektiviteten, forbedre materialebehandlingen og reducere energiforbruget. I denne artikel undersøges de vigtigste specifikationer, variationer i skruens konfiguration, kvalitetskontrolforanstaltninger, installationsvejledning samt almindelige problemer relateret til skruens konfiguration ved ekstrudering af bølget rør.
Vigtige specifikationer til fremragende ekstrudering af bølget rør
Når man vælger en skrue til ekstrudering af bølget rør, skal flere vigtige specifikationer overvejes for at sikre optimal ydelse. De primære specifikationer omfatter:
Skrue diameter diameter påvirker gennemstrømningen og skærraten for materialet. En større diameter tillader typisk en større materialestrøm, men kan øge energiforbruget.
Skruelængde-til-diameter-forhold (L/D) dette forhold påvirker materialets opholdstid i ekstruderen. Et længere L/D-forhold kan forbedre blanding og smeltning, hvilket er afgørende for at opnå en ensartet materialerens konsistens.
Fugledybde fugledybden påvirker materialets bevægelse og blandingseffektiviteten. Dybere fugle kan forbedre materialetransporten, men kan også føre til en øget smeltetemperatur, hvilket påvirker materialens egenskaber.
Kompressionsforhold dette henviser til forskellen i fugledybde mellem tilførsels- og målesektionerne af skruen. Et højere kompressionsforhold kan forbedre smeltning og homogenisering, men kan også øge risikoen for materialereduktion, hvis det ikke håndteres korrekt.
At forstå disse specifikationer giver køberne mulighed for at vælge den rigtige skruekonfiguration, der svarer til deres produktionsmål, materialetyper og ønskede produkategenskaber.
Forklaring af forskellige skruekonfigurationer
Skruekonfigurationer kan variere betydeligt og påvirke ekstrusionsprocessen samt kvaliteten af de fremstillede corrugerede rør. Her er nogle almindelige konfigurationer:
En enkeltskruekstruder enkelskrue: Dette er den mest almindelige type, der bruges til ekstrusion af corrugerede rør. Den består af en enkelt skrue, der roterer inden i et rør. Denne konfiguration er simpel og egnet til forskellige materialer, men den kan have begrænset blandingseffektivitet ved komplekse formuleringer.
Twin Screw Ekstruder dobbeltskrue: Med to indgrebende skruer giver denne konfiguration forbedret blanding og kompounding. Den er ideel til behandling af materialer med tilsætningsstoffer eller fyldstoffer og kan bedre håndtere følsomme materialer, der kræver mild behandling.
Barriere-skruer disse skruer har et barriereafsnit, der hjælper med at adskille smelt- og transportzonerne, hvilket forbedrer homogeniteten i smelten og reducerer risikoen for nedbrydning. Barrierekruer er særligt fordelagtige ved højtemperaturmaterialer eller materialer, der er følsomme over for skærsbelastning.
Blandeelementer nogle skruer indeholder blande-elementer, såsom knædede blokke eller dispersions-elementer, for at forbedre materialets blanding og sikre en ensartet smelt. Dette er især vigtigt, når der arbejdes med materialer med varierende viskositeter eller krav om specifikke termiske profiler.
Valg af den passende skruekonfiguration er afgørende for at maksimere produktionseffektiviteten og sikre kvaliteten af det endelige produkt ved ekstrudering af korugeret rør.
Kvalitetskontrolforanstaltninger til optimale skruekonfigurationer
For at opnå optimal ydelse fra skruekonfigurationer er det afgørende at implementere strenge kvalitetskontrolforanstaltninger. Her er flere praksisområder, der bør overvejes:
Materialeinspektion før ekstrudering skal materialerne inspiceres for kvalitet, herunder fugtindhold og partikelstørrelsesfordeling. Uensartet materialekvalitet kan føre til procesproblemer og påvirke egenskaberne for det færdige produkt.
Skruekonstruktionsvalidering det er afgørende at validere skruekonstruktionen via simuleringer eller prototyper for at sikre, at den opfylder de specifikke krav til materialet og den tilsigtede anvendelse. Dette kan hjælpe med at identificere potentielle problemer, inden der går i gang med fuldskala-produktion.
Regelmæssig vedligeholdelse vedligeholdelse af skruen og cylinderen er afgørende for at sikre konsekvent ydeevne. Der skal udføres regelmæssige inspektioner for at kontrollere slid, skader eller opbygning af materialer, som kan hæmme ydeevnen.
Driftsmonitorering implementering af realtidsövervågningsystemer kan hjælpe med at spore kritiske parametre såsom temperatur, tryk og drejningsmoment under ekstruderingsprocessen. Konsekvent overvågning gør det muligt at foretage øjeblikkelige justeringer for at opretholde optimale procesforhold.
Endelig produktprøvning udførelse af omfattende tests på de færdige bølgede pvc rør ekstruderingmaskine , herunder dimensionelle kontroller og vurderinger af mekaniske egenskaber, sikrer, at de opfylder de krævede specifikationer og ydeevnemål.
Disse kvalitetskontrolforanstaltninger hjælper producenterne med at opnå konsekvent ekstrusionsydelse og produkter af høj kvalitet.
Installationsvejledning til effektiv ekstrusion af bølget rør
Korrekt installation af skruen og ekstruderen er afgørende for at sikre effektiv drift ved ekstrusion af bølget rør. Her er nogle retningslinjer, der bør overvejes:
Justering : Sørg for, at skruen er korrekt justeret i forhold til barrelen for at undgå overdreven slid og opretholde effektiv materialestrøm. Forkert justering kan føre til øget energiforbrug og reduceret kapacitet.
Temperaturindstillinger : Indstil de passende temperaturzoner i henhold til materialets specifikationer. Forkerte temperaturindstillinger kan medføre dårlig smeltning eller nedbrydning af materialet.
Fodringshastighed : Indstil en optimal tilførselshastighed for at forhindre tilstopninger og sikre en jævn strøm af materialer gennem ekstruderens. Justering af tilførselshastigheden i henhold til materialets viskositet og skruens design kan betydeligt påvirke produktionseffektiviteten.
Kølesystemer : Implementer effektive kølesystemer til at styre temperaturen under ekstrusionsprocessen, især hvis der bearbejdes varmefølsomme materialer. Korrekt køling kan hjælpe med at bevare materialegenskaberne og forbedre produktionseffektiviteten.
Operatøruddannelse : Sørg for, at operatører er grundigt trænet i de specifikke krav til ekstruderen og skruens konfiguration. Kendskab til udstyret og processerne kan føre til bedre beslutningstagning under produktionen, hvilket minimerer standstilfælde og fejl.
Ved at følge disse installationsvejledninger kan producenter øge effektiviteten og effektiviteten af deres corrugated pvc rør ekstruderingssystem processer.
Almindelige problemer ved skruens konfiguration og deres løsninger
Skrukonfigurationer kan give anledning til forskellige udfordringer under ekstrusionsprocessen. Her er nogle almindelige problemer og løsninger:
Materialeforringelse : Hvis materialet udsættes for for meget varme eller skærkraft, kan det nedbrydes, hvilket resulterer i dårlig produktkvalitet. For at mindske dette skal temperaturindstillingerne være passende for materialet, og skruens design skal fremme en mild behandling.
Dårlig blanding : Utilstrækkelig blanding kan føre til inkonsekvenser i det endelige produkt. Hvis blandeelementerne ikke yder tilstrækkeligt, bør man overveje at opgradere til en barrièreskru eller integrere yderligere blandeelementer for at forbedre materialhomogeniteten.
Tilstopninger : Tilstopninger kan opstå på grund af materialeopbygning eller forkerte tilsætningshastigheder. Regelmæssig vedligeholdelse og rengøring af skruen og cylinderen kan hjælpe med at forhindre disse problemer. Implementering af et overvågningsystem til registrering af trykændringer kan også hjælpe med at identificere tilstopninger tidligt.
Uensartet udførelse variationer i produktets dimensioner eller egenskaber kan skyldes forkert skrukonfiguration eller uensartethed i materialeegenskaberne. Grundige inspektioner og validering af skruedesignet kan hjælpe med at sikre konsekvente resultater.
Øget energiforbrug hvis energiforbruget overstiger forventningerne, kan det tyde på et problem med skruedesignet eller justeringen. Kontroller regelmæssigt justeringen og slitage, og optimer skruedesignet til det specifikke materiale, der behandles.
Ved at håndtere disse almindelige problemer proaktivt kan producenter øge pålideligheden og ydelsen af deres fremstilling af bølgede rør ved ekstrusion. At forstå de subtile forskelle i skrukonfiguration er afgørende for at opnå optimal bølging. plastikrørudtrækningmaskine ved at fokusere på de rigtige specifikationer, vælge passende skrukonfigurationer, implementere kvalitetskontrolforanstaltninger, sikre korrekt installation og håndtere almindelige problemer kan producenter betydeligt forbedre deres produktionseffektivitet og produktkvalitet.
Indholdsfortegnelse
- Vigtige specifikationer til fremragende ekstrudering af bølget rør
- Forklaring af forskellige skruekonfigurationer
- Kvalitetskontrolforanstaltninger til optimale skruekonfigurationer
- Installationsvejledning til effektiv ekstrusion af bølget rør
- Almindelige problemer ved skruens konfiguration og deres løsninger