 EN
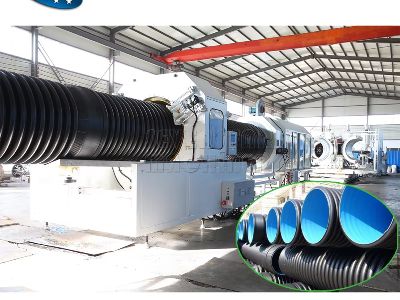
कुंडलित पाइप एक्सट्रूज़न प्रदर्शन पर स्क्रू विन्यास के प्रभाव को समझना उत्पादन प्रक्रियाओं को अनुकूलित करने के लिए निर्माताओं के लिए महत्वपूर्ण है। सही स्क्रू डिज़ाइन केवल एक्सट्रूज़न प्रक्रिया की दक्षता को ही प्रभावित नहीं करता, बल्कि अंतिम उत्पाद की गुणवत्ता और विशेषताओं को भी सीधे प्रभावित करता है। खरीद प्रबंधक, इंजीनियर और उत्पाद प्रबंधक सहित बी2बी खरीदार अक्सर यह समझने के लिए रुचि रखते हैं कि स्क्रू विन्यास उत्पादन दक्षता को कैसे बढ़ा सकते हैं, सामग्री प्रसंस्करण को कैसे सुधार सकते हैं और ऊर्जा खपत को कैसे कम कर सकते हैं। यह लेख कुंडलित पाइप एक्सट्रूज़न में स्क्रू विन्यास से संबंधित प्रमुख विनिर्देशों, विन्यासों में विविधता, गुणवत्ता नियंत्रण उपायों, स्थापना दिशा-निर्देशों और सामान्य समस्याओं पर विस्तार से चर्चा करेगा।
उत्कृष्ट कुंडलित पाइप एक्सट्रूज़न के लिए प्रमुख विनिर्देश
कुंडलित पाइप एक्सट्रूज़न के लिए स्क्रू का चयन करते समय इष्टतम प्रदर्शन सुनिश्चित करने के लिए कई प्रमुख विनिर्देशों पर विचार करना आवश्यक है। प्राथमिक विनिर्देशों में शामिल हैं:
स्क्रू व्यास व्यास उत्पाद के प्रवाह दर और उसकी अपरूपण दर को प्रभावित करता है। एक बड़ा व्यास सामान्यतः अधिक उत्पाद प्रवाह की अनुमति देता है, लेकिन ऊर्जा खपत में वृद्धि कर सकता है।
स्क्रू लंबाई-से-व्यास अनुपात (L/D) यह अनुपात उत्पाद के एक्सट्रूडर के भीतर रहने के समय को प्रभावित करता है। एक लंबा L/D अनुपात मिश्रण और गलन को बेहतर बना सकता है, जो समान उत्पाद संरचना प्राप्त करने के लिए महत्वपूर्ण है।
फ्लाइट गहराई स्क्रू फ्लाइट्स की गहराई उत्पाद के गति और मिश्रण दक्षता को प्रभावित करती है। गहरी फ्लाइट्स उत्पाद परिवहन को बढ़ा सकती हैं, लेकिन यह पिघलने के तापमान में वृद्धि का भी कारण बन सकती है, जिससे उत्पाद के गुणों पर प्रभाव पड़ सकता है।
दबाव अनुपात यह स्क्रू के फीड और मीटरिंग खंडों के बीच फ्लाइट गहराई के अंतर को संदर्भित करता है। एक उच्च संपीड़न अनुपात गलन और समांगीकरण में सुधार कर सकता है, लेकिन यदि इसे उचित रूप से प्रबंधित नहीं किया जाता है, तो यह उत्पाद के विघटन के जोखिम को भी बढ़ा सकता है।
इन विशिष्टताओं को समझने से खरीदारों को अपने उत्पादन के लक्ष्यों, सामग्री के प्रकारों और अभिलषित उत्पाद विशेषताओं के अनुरूप सही पेंच विन्यास का चयन करने में सक्षमता मिलती है।
विभिन्न पेंच विन्यासों की व्याख्या
पेंच विन्यास में काफी भिन्नता हो सकती है, जिससे एक्सट्रूज़न प्रक्रिया और उत्पादित कर्गो नलिकाओं की गुणवत्ता प्रभावित होती है। यहाँ कुछ सामान्य विन्यास दिए गए हैं:
सिंगल श्यौन एक्सट्रुडर यह कर्गो नलिका एक्सट्रूज़न के लिए उपयोग किए जाने वाले सबसे सामान्य प्रकार का है। इसमें एक बैरल के भीतर घूर्णन करने वाला एकल पेंच होता है। यह विन्यास सरल है और विभिन्न सामग्रियों के लिए उपयुक्त है, लेकिन जटिल सूत्रीकरण के लिए इसकी मिश्रण दक्षता कम हो सकती है।
ट्विन स्क्रू एक्सट्रूडर इसमें दो अंतर्संयुक्त पेंच होते हैं, जो उन्नत मिश्रण और संयोजन क्षमता प्रदान करते हैं। यह योजकों या भराव सामग्रियों के साथ सामग्रियों को संसाधित करने के लिए आदर्श है और उन संवेदनशील सामग्रियों को भी बेहतर ढंग से संसाधित कर सकता है जिन्हें कोमल संसाधन की आवश्यकता होती है।
बैरियर स्क्रू ये पेंचों में एक अवरोध खंड होता है, जो पिघलने और प्रवाहित करने के क्षेत्रों को अलग करने में सहायता करता है, जिससे पिघले हुए पदार्थ की समानता में सुधार होता है और विघटन के जोखिम में कमी आती है। अवरोध पेंच उच्च-तापमान या अपरूपण-संवेदनशील पदार्थों के लिए विशेष रूप से लाभदायक होते हैं।
मिश्रण तत्व कुछ पेंचों में मिश्रण तत्व जैसे कि कनीड़ ब्लॉक या विसरण तत्व शामिल होते हैं, जो पदार्थ के मिश्रण में सुधार करते हैं और एक समान पिघले हुए पदार्थ को सुनिश्चित करते हैं। यह विशेष रूप से उन पदार्थों के साथ काम करते समय महत्वपूर्ण है जिनकी श्यानता भिन्न होती है या जिनके लिए विशिष्ट तापीय प्रोफाइल की आवश्यकता होती है।
कुंडलित पाइप एक्सट्रूज़न में उत्पादन दक्षता को अधिकतम करने और अंतिम उत्पाद की गुणवत्ता सुनिश्चित करने के लिए उचित पेंच विन्यास का चयन करना महत्वपूर्ण है।
आदर्श पेंच विन्यास के लिए गुणवत्ता नियंत्रण उपाय
पेंच विन्यास से आदर्श प्रदर्शन प्राप्त करने के लिए कठोर गुणवत्ता नियंत्रण उपायों को लागू करना आवश्यक है। यहाँ कुछ विचारणीय प्रथाएँ दी गई हैं:
सामग्री की जाँच एक्सट्रूज़न से पहले, सामग्री की गुणवत्ता की जाँच करनी चाहिए, जिसमें नमी सामग्री और कण आकार वितरण शामिल हैं। असंगत सामग्री गुणवत्ता से प्रसंस्करण समस्याएँ उत्पन्न हो सकती हैं और अंतिम उत्पाद के गुणों को प्रभावित कर सकती है।
स्क्रू डिज़ाइन सत्यापन सामग्री और अभिप्रेत अनुप्रयोग की विशिष्ट आवश्यकताओं को पूरा करने के लिए स्क्रू डिज़ाइन की सत्यापन करना महत्वपूर्ण है, जो सिमुलेशन या प्रोटोटाइपिंग के माध्यम से किया जा सकता है। यह पूर्ण-पैमाने के उत्पादन शुरू होने से पहले संभावित समस्याओं की पहचान करने में सहायता कर सकता है।
नियमित रखरखाव स्क्रू और बैरल के रखरखाव को बनाए रखना सुसंगत प्रदर्शन सुनिश्चित करने के लिए आवश्यक है। प्रदर्शन को बाधित करने वाले क्षरण, क्षति या सामग्री के जमाव की जाँच के लिए नियमित निरीक्षण किए जाने चाहिए।
संचालन निगरानी वास्तविक समय निगरानी प्रणालियों को लागू करने से एक्सट्रूज़न प्रक्रिया के दौरान तापमान, दबाव और टॉर्क जैसे महत्वपूर्ण पैरामीटर्स की निगरानी करने में सहायता मिल सकती है। सुसंगत निगरानी आदर्श प्रसंस्करण स्थितियों को बनाए रखने के लिए तत्काल समायोजन की अनुमति देती है।
अंतिम उत्पाद परीक्षण पूर्ण कर्गेटेड उत्पाद पर कठोर परीक्षण करना pvc पाइप अलग करने वाली मशीन , जिसमें आकार की जाँच और यांत्रिक गुणों का मूल्यांकन शामिल है, यह सुनिश्चित करता है कि वे आवश्यक विनिर्देशों और प्रदर्शन मानकों को पूरा करते हैं।
ये गुणवत्ता नियंत्रण उपाय निर्माताओं को सुसंगत एक्सट्रूज़न प्रदर्शन और उच्च-गुणवत्ता वाले उत्पाद प्राप्त करने में सहायता प्रदान करते हैं।
कुंडलित पाइप एक्सट्रूज़न के लिए स्थापना मार्गदर्शिका
कुंडलित पाइप एक्सट्रूज़न में कुशल संचालन सुनिश्चित करने के लिए स्क्रू और एक्सट्रूडर सेटअप की उचित स्थापना अत्यंत महत्वपूर्ण है। यहाँ कुछ महत्वपूर्ण दिशा-निर्देश दिए गए हैं:
संरेखण सुनिश्चित करें कि स्क्रू को बैरल के साथ सही ढंग से संरेखित किया गया है, ताकि अत्यधिक क्षरण को रोका जा सके और सामग्री के कुशल प्रवाह को बनाए रखा जा सके। गलत संरेखण से ऊर्जा खपत में वृद्धि और उत्पादन में कमी हो सकती है।
तापमान सेटिंग्स सामग्री के विनिर्देशों के अनुसार उचित तापमान क्षेत्र सेट करें। गलत तापमान सेटिंग्स के कारण सामग्री का खराब गलन या विघटन हो सकता है।
फीड दर : अवरोधों को रोकने और एक्सट्रूडर के माध्यम से सामग्री के सुचारू प्रवाह को सुनिश्चित करने के लिए एक आदर्श फीड दर स्थापित करें। सामग्री की श्यानता और स्क्रू डिज़ाइन के आधार पर फीड दर को समायोजित करना उत्पादन दक्षता पर काफी प्रभाव डाल सकता है।
शीतलन प्रणालियाँ : एक्सट्रूज़न प्रक्रिया के तापमान को नियंत्रित करने के लिए प्रभावी शीतलन प्रणालियों को लागू करें, विशेष रूप से यदि ऊष्मा के प्रति संवेदनशील सामग्रियों को संसाधित किया जा रहा हो। उचित शीतलन सामग्री के गुणों को बनाए रखने और उत्पादन दक्षता में सुधार करने में सहायता कर सकता है।
オपरेटर प्रशिक्षण : सुनिश्चित करें कि ऑपरेटरों को एक्सट्रूडर और स्क्रू विन्यास की विशिष्ट आवश्यकताओं के बारे में अच्छी तरह से प्रशिक्षित किया गया है। उपकरण और प्रक्रियाओं के बारे में ज्ञान उत्पादन के दौरान बेहतर निर्णय लेने की अनुमति दे सकता है, जिससे अवरोध और त्रुटियाँ कम हो जाती हैं।
इन स्थापना दिशानिर्देशों का पालन करके, निर्माता अपने करुगेटेड उत्पादों की दक्षता और प्रभावशीलता में सुधार कर सकते हैं। pVC पाइप एक्सट्रूशन लाइन प्रक्रियाओं।
स्क्रू विन्यास में सामान्य समस्याएँ और उनके समाधान
पेंच विन्यास एक्सट्रूज़न प्रक्रिया के दौरान विभिन्न चुनौतियाँ प्रस्तुत कर सकते हैं। यहाँ कुछ सामान्य समस्याएँ और उनके समाधान दिए गए हैं:
सामग्री अपक्षय : यदि सामग्री को अत्यधिक ऊष्मा या अपरूपण के संपर्क में लाया जाता है, तो वह क्षयित हो सकती है, जिससे उत्पाद की गुणवत्ता प्रभावित होती है। इसके लिए, सुनिश्चित करें कि तापमान सेटिंग्स सामग्री के अनुकूल हों और पेंच डिज़ाइन सौम्य प्रसंस्करण को सुविधाजनक बनाए।
खराब मिश्रण : अपर्याप्त मिश्रण अंतिम उत्पाद में असंगतताओं का कारण बन सकता है। यदि मिश्रण तत्व पर्याप्त रूप से कार्य नहीं कर रहे हैं, तो सामग्री की समांगता में सुधार के लिए बैरियर पेंच पर अपग्रेड करने या अतिरिक्त मिश्रण तत्वों को शामिल करने पर विचार करें।
बंद होने : आवश्यकता से अधिक सामग्री के जमा होने या अनुचित फीड दरों के कारण अवरोध उत्पन्न हो सकते हैं। पेंच और बैरल के नियमित रखरखाव और सफाई इन समस्याओं को रोकने में सहायता कर सकती है। दबाव में परिवर्तन का पता लगाने के लिए एक निगरानी प्रणाली को लागू करना भी अवरोधों का शुरुआती पहचान करने में सहायता कर सकता है।
असंगत उत्पादन : उत्पाद के आकार या गुणों में भिन्नताएँ स्क्रू कॉन्फ़िगरेशन में गलती या सामग्री की असंगतियों के कारण उत्पन्न हो सकती हैं। व्यापक निरीक्षण करना और स्क्रू डिज़ाइन की पुष्टि करना लगातार आउटपुट सुनिश्चित करने में सहायता कर सकता है।
बढ़ी हुई ऊर्जा खपत : यदि ऊर्जा खपत अपेक्षित से अधिक हो, तो यह स्क्रू डिज़ाइन या संरेखण में समस्या का संकेत दे सकता है। नियमित रूप से संरेखण और क्षरण की जाँच करें, और प्रसंस्कृत की जा रही विशिष्ट सामग्री के लिए स्क्रू डिज़ाइन को अनुकूलित करें।
इन सामान्य समस्याओं को पूर्वव्यापी रूप से संबोधित करके, निर्माता अपनी करुगेटेड पाइप एक्सट्रूज़न ऑपरेशन की विश्वसनीयता और प्रदर्शन में वृद्धि कर सकते हैं। करुगेटेड प्रदर्शन प्राप्त करने के लिए स्क्रू कॉन्फ़िगरेशन के सूक्ष्म अंतरों को समझना आवश्यक है। प्लास्टिक पाइप एक्सट्रूज़न मशीन सही विशिष्टताओं पर ध्यान केंद्रित करके, उचित स्क्रू कॉन्फ़िगरेशन का चयन करके, गुणवत्ता नियंत्रण उपायों को लागू करके, उचित स्थापना सुनिश्चित करके और सामान्य समस्याओं का समाधान करके, निर्माता अपनी उत्पादन दक्षता और उत्पाद गुणवत्ता में काफी सुधार कर सकते हैं।