 EN
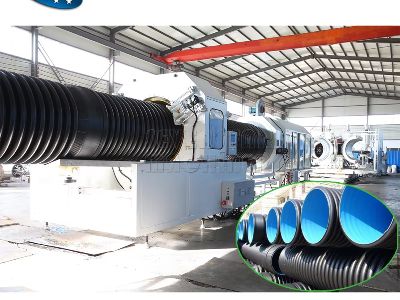
Ruuvikokoonpanon vaikutuksen ymmärtäminen aaltoputkien puristusmuovauksen suorituskykyyn on ratkaisevan tärkeää valmistajille, jotka pyrkivät optimoimaan tuotantoprosessejaan. Oikea ruuvisuunnittelu vaikuttaa ei ainoastaan puristusmuovauksen tehokkuuteen, vaan myös suoraan lopputuotteen laatuun ja ominaisuuksiin. B2B-ostajat, kuten ostosjohtajat, insinöörit ja tuotejohtajat, haluavat usein ymmärtää, miten ruuvikokoonpanot voivat parantaa tuotantotehokkuutta, materiaalin käsittelyä ja vähentää energiankulutusta. Tässä artikkelissa käsitellään tarkemmin keskeisiä teknisiä eritelmiä, ruuvikokoonpanojen vaihtoehtoja, laadunvalvontatoimenpiteitä, asennusohjeita sekä yleisiä ongelmia, jotka liittyvät aaltoputkien puristusmuovauksessa käytettäviin ruuvikokoonpanoihin.
Keskeiset tekniset eritelmit erinomaiselle aaltoputkien puristusmuovaukselle
Aaltoputkien puristusmuovaukseen tarkoitetun ruuvin valinnassa on otettava huomioon useita keskeisiä teknisiä eritelmiä optimaalisen suorituskyvyn varmistamiseksi. Keskeisiin eritelmiin kuuluvat:
Visakkeen halkaisija halkaisija vaikuttaa materiaalin kautta kulkevan määrän ja leikkausnopeuteen. Suurempi halkaisija mahdollistaa yleensä suuremman materiaalin virtauksen, mutta se voi lisätä energiankulutusta.
Ruuvin pituuden ja halkaisijan suhde (L/D) tämä suhde vaikuttaa materiaalin viipymäajalla puristimessa. Pidempi L/D-suhteella voidaan parantaa sekoitusta ja sulamista, mikä on ratkaisevan tärkeää yhtenäisen materiaalikoostumuksen saavuttamiseksi.
Kierre syvyys kierren syvyys vaikuttaa materiaalin liikkeeseen ja sekoitustehokkuuteen. Syvemmillä kierroksilla voidaan parantaa materiaalin kuljetusta, mutta ne voivat myös nostaa sulamislämpötilaa, mikä vaikuttaa materiaalin ominaisuuksiin.
Pistosuhde tämä viittaa kierre syvyyden eroon ruuvin syöttö- ja mittausosien välillä. Korkeampi puristussuhde voi parantaa sulamista ja homogenisointia, mutta se voi myös lisätä materiaalin hajoamisen riskiä, jos sitä ei hallita asianmukaisesti.
Näiden teknisten tietojen ymmärtäminen mahdollistaa ostajien valita oikean ruuvikokoonpanon, joka vastaa heidän tuotantotavoitteitaan, käytettäviä materiaaleja ja haluttuja tuotteen ominaisuuksia.
Erilaiset ruuvikokoonpanot selitettyinä
Ruuvikokoonpanot voivat vaihdella merkittävästi, mikä vaikuttaa puristusprosessiin ja aaltoputkien laatuun. Tässä on joitakin yleisiä kokoonpanoja:
Yksikärkkipuristuri yksiruuvinen kokoonpano: Tämä on yleisin korrodoitujen putkien puristukseen käytetty tyyppi. Se koostuu yhdestä ruuvista, joka pyörii putken sisällä. Tämä kokoonpano on yksinkertainen ja soveltuu eri materiaaleihin, mutta sen sekoitustehokkuus saattaa olla riittämätön monimutkaisille seoksille.
Kaksikorvainen puristusaine kaksiruuvinen kokoonpano: Tässä kokoonpanossa on kaksi toisiinsa kietoutuvaa ruuvia, mikä tarjoaa parannetun sekoitus- ja sekoituskapasiteetin. Se on ihanteellinen lisäaineita tai täyteaineita sisältävien materiaalien käsittelyyn ja kykenee paremmin käsittelämään herkkiä materiaaleja, jotka vaativat varovasta käsittelyä.
Sähkölaitteet nämä ruuvit sisältävät esteosan, joka auttaa erottamaan sulamis- ja kuljetusalueet, parantaen sulamisen yhdenmukaisuutta ja vähentäen hajoamisriskiä. Este-ruuvit ovat erityisen hyödyllisiä korkeassa lämpötilassa käsiteltäville tai leikkausherkillisille materiaaleille.
Sekoitusosat jotkin ruuvit sisältävät sekoitusosia, kuten taivutuslohkoja tai hajotinosia, joilla parannetaan materiaalin sekoittumista ja varmistetaan yhtenäinen sulama. Tämä on erityisen tärkeää, kun käsitellään materiaaleja, joiden viskositeetit vaihtelevat tai jotka vaativat tiettyjä lämpöprofiileja.
Sopivan ruuvikonfiguraation valinta on ratkaisevan tärkeää tuotannon tehokkuuden maksimoimiseksi ja lopputuotteen laadun varmistamiseksi aaltoputkien puristusekstruudoinnissa.
Laatukontrollitoimet optimaalisille ruuvikonfiguraatioille
Optimaalisen suorituskyvyn saavuttamiseksi ruuvikonfiguraatioista on olennaista toteuttaa tiukat laatukontrollitoimet. Tässä muutamia huomioitavia käytäntöjä:
Materiaalin tarkastus ennen puristusta materiaalit tulee tarkistaa laadun kannalta, mukaan lukien kosteusprosentti ja hiukkaskokojakauma. Epäyhtenäinen materiaalin laatu voi aiheuttaa käsittelyongelmia ja vaikuttaa lopputuotteen ominaisuuksiin.
Ruuvisuunnittelun validointi on ratkaisevan tärkeää validoida ruuvisuunnittelu simulointien tai prototyyppien avulla varmistaakseen, että se täyttää materiaalin ja tarkoitetun käytön erityisvaatimukset. Tämä voi auttaa tunnistamaan mahdollisia ongelmia ennen täysmittaista tuotantokäynnistystä.
Säännöllinen huolto ruuvin ja putken huolto on elintärkeää yhtenäisen suorituskyvyn varmistamiseksi. Säännöllisiä tarkastuksia tulee suorittaa kuluman, vaurioiden tai materiaalin kertymän havaitsemiseksi, koska nämä voivat heikentää suorituskykyä.
Käyttövalvonta reaaliaikaisen seurantajärjestelmän käyttöönotto voi auttaa seuraamaan kriittisiä parametrejä, kuten lämpötilaa, painetta ja vääntömomenttia puristusprosessin aikana. Yhtenäinen seuranta mahdollistaa välittömät säädöt optimaalisten käsittelyolosuhteiden ylläpitämiseksi.
Lopputuotteen testaus korruoidun valmiin tuotteen kattava testaus pvc putkipaineistokone , mukaan lukien mittojen tarkastukset ja mekaanisten ominaisuuksien arviointi, varmistavat, että ne täyttävät vaaditut eritelmät ja suorituskyvyn standardit.
Nämä laadunvalvontatoimet auttavat valmistajia saavuttamaan yhtenäisen puristusmuovauksen suorituskyvyn ja korkealaatuiset tuotteet.
Asennusohjeet tehokkaaseen aaltoputken puristusmuovaukseen
Ruuvin ja puristusmuovaimen asennuksen oikea suorittaminen on ratkaisevan tärkeää tehokkaan toiminnan varmistamiseksi aaltoputken puristusmuovauksessa. Tässä on joitakin huomioitavia ohjeita:
Kohdistus : Varmista, että ruuvi on oikein linjattu putkikammioon, jotta vältetään liiallinen kulumisvaara ja materiaalin virtaus pysyy tehokkaana. Linjausvirheet voivat aiheuttaa lisääntynyttä energiankulutusta ja pienentynyttä tuotantotilavuutta.
Lämpötilan säädöt : Aseta lämpötilavyöhykkeet asianmukaisesti materiaalin eritelmien mukaisesti. Virheelliset lämpötila-asetukset voivat aiheuttaa huonon sulamisen tai materiaalin hajoamisen.
Syöttönopeus : Määritä optimaalinen syöttönopeus estääksesi tukoksia ja varmistaaksesi materiaalin tasaisen virtauksen puristimeen. Syöttönopeuden säätäminen materiaalin viskositeetin ja ruuvin suunnittelun perusteella voi vaikuttaa merkittävästi tuotannon tehokkuuteen.
Jäähdytysjärjestelmät : Käytä tehokkaita jäähdytysjärjestelmiä puristusprosessin lämpötilan hallintaan, erityisesti jos käsittelit lämmönherkkiä materiaaleja. Oikea jäähdytys auttaa säilyttämään materiaalin ominaisuudet ja parantaa tuotannon tehokkuutta.
Toimittajan koulutus : Varmista, että käyttäjät ovat koulutettuja tarkasti kyseisen puristimen ja ruuvin konfiguraation vaatimuksiin. Laitteiston ja prosessien tuntemus mahdollistaa paremman päätöksenteon tuotannossa, mikä vähentää pysähtyjiä ja virheitä.
Noudattamalla näitä asennusohjeita valmistajat voivat parantaa aaltopahvin pvc putkiextrusiolinja prosesseja.
Yleisimmät ongelmat ruuvin konfiguraatiossa ja niiden ratkaisut
Ruuvikonfiguraatiot voivat aiheuttaa erilaisia haasteita puristusmuovauksessa. Tässä on joitakin yleisiä ongelmia ja niiden ratkaisuja:
Materiaalin hajoaminen : Jos materiaali altistuu liialliselle lämmölle tai leikkausvoimalle, se saattaa hajoantua, mikä johtaa heikkoön tuotelaatuun. Tämän vaikutuksen vähentämiseksi varmista, että lämpötila-asetukset ovat sopivia käytetylle materiaalille ja että ruuvin rakenne mahdollistaa lempeän käsittelyn.
Huono sekoittuminen : Riittämätön sekoittuminen voi johtaa epäjohdonmukaisuuksiin lopputuotteessa. Jos sekoituselementit eivät toimi riittävän hyvin, harkitse este-ruuvin käyttöönottoa tai lisää sekoituselementtejä parantaaksesi materiaalin homogeenisuutta.
Tupakointi : Tukokset voivat syntyä materiaalin kertymän tai epäasianmukaisen syöttönopeuden vuoksi. Säännöllinen ruuvin ja putken huolto ja puhdistus auttaa estämään nämä ongelmat. Painemuutosten havaitsemiseen tarkoitettu valvontajärjestelmä auttaa myös tunnistamaan tukokset varhain.
Epävakaata tuotantotulosta : Tuotteen mittojen tai ominaisuuksien vaihtelut voivat johtua virheellisestä ruuvikokoonpanosta tai materiaalin epäyhtenäisyydestä. Perusteelliset tarkastukset ja ruuvisuunnittelun varmentaminen voivat auttaa varmistamaan yhtenäisen tuotannon.
Lisääntynyt energiankulutus : Jos energiankulutus ylittää odotukset, se voi viitata ongelmaan ruuvisuunnittelussa tai -sijoituksessa. Tarkista sijoitus ja kulumat säännöllisesti, ja optimoi ruuvisuunnittelu käsiteltävälle materiaalille.
Näiden yleisten ongelmien ennakoiva ratkaiseminen auttaa valmistajia parantamaan aaltoputkien puristuspuristuksen luotettavuutta ja suorituskykyä. Ruuvikokoonpanon erityispiirteiden ymmärtäminen on välttämätöntä optimaalisen aaltoputken muoviputkipurkkautin suorituskyvyn saavuttamiseksi. Oikeiden määritelmien noudattaminen, sopivien ruuvikokoonpanojen valinta, laadunvalvontatoimenpiteiden toteuttaminen, oikea asennus sekä yleisten ongelmien ratkaiseminen mahdollistavat merkittävän tuotannon tehostumisen ja tuotelaatutason parantumisen.