 EN
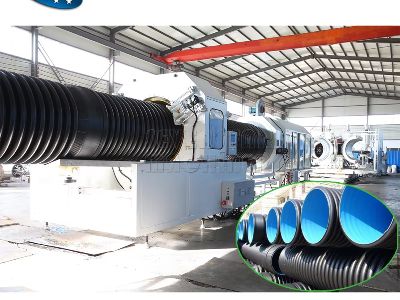
Ang pag-unawa kung paano nakaaapekto ang konpigurasyon ng turnilyo sa pagganap ng ekstrusyon ng corrugated pipe ay mahalaga para sa mga tagagawa na naghahanap ng paraan upang i-optimize ang kanilang mga proseso sa produksyon. Ang tamang disenyo ng turnilyo ay hindi lamang nakaaapekto sa kahusayan ng proseso ng ekstrusyon kundi nakaaapekto rin nang direkta sa kalidad at mga katangian ng panghuling produkto. Ang mga B2B na bumibili—kabilang ang mga purchasing manager, inhinyero, at product manager—ay madalas na naghahanap ng impormasyon kung paano mapabuti ng mga konpigurasyon ng turnilyo ang kahusayan sa produksyon, ang pagproseso ng materyales, at ang pagbawas ng pagkonsumo ng enerhiya. Ang artikulong ito ay tatalakay nang malalim sa mga pangunahing espesipikasyon, iba’t ibang uri ng konpigurasyon ng turnilyo, mga hakbang sa quality control, gabay sa pag-install, at karaniwang mga isyu kaugnay ng mga konpigurasyon ng turnilyo sa ekstrusyon ng corrugated pipe.
Mga Pangunahing Espesipikasyon para sa Mahusay na Ekstrusyon ng Corrugated Pipe
Sa pagpili ng turnilyo para sa ekstrusyon ng corrugated pipe, kailangang isaalang-alang ang ilang pangunahing espesipikasyon upang matiyak ang optimal na pagganap. Ang mga pangunahing espesipikasyon ay kinabibilangan ng:
Ang diameter ng siklo ang diameter ay nakaaapekto sa bilis ng daloy at sa rate ng shear ng materyal. Ang mas malaking diameter ay karaniwang nagpapahintulot ng mas malaking daloy ng materyal ngunit maaaring magdulot ng mas mataas na paggamit ng enerhiya.
Ratio ng Habang ng Screw sa Diameter (L/D) ang ratio na ito ay nakaaapekto sa tagal ng pananatili ng materyal sa loob ng extruder. Ang mas mahabang ratio ng L/D ay maaaring mapabuti ang paghalo at pagtunaw, na mahalaga para makamit ang pare-parehong konsistensya ng materyal.
Lalim ng Flight ang lalim ng mga flight ng screw ay nakaaapekto sa paggalaw at kahusayan ng paghalo ng materyal. Ang mas malalim na mga flight ay maaaring mapabuti ang pagdadala ng materyal ngunit maaari ring magdulot ng mas mataas na temperatura ng natunaw na materyal, na nakaaapekto sa mga katangian nito.
Compression Ratio ito ay tumutukoy sa pagkakaiba ng lalim ng flight sa pagitan ng feed at metering na seksyon ng screw. Ang mas mataas na compression ratio ay maaaring mapabuti ang pagtunaw at homogenization ngunit maaari ring dagdagan ang panganib ng degradasyon ng materyal kung hindi ito maayos na napapamahalaan.
Ang pag-unawa sa mga teknikal na detalye na ito ay nagbibigay-daan sa mga bumibili na pumili ng tamang konpigurasyon ng turnilyo na umaayon sa kanilang mga layunin sa produksyon, uri ng materyales, at ninanais na katangian ng produkto.
Iba’t Ibang Konpigurasyon ng Turnilyo, Ipinaliwanag
Maaaring magkakaiba nang malaki ang mga konpigurasyon ng turnilyo, na nakaaapekto sa proseso ng extrusion at sa kalidad ng mga pipa na may kurbada (corrugated pipes) na ginagawa. Narito ang ilang karaniwang konpigurasyon:
Isang Screw Extruder single-Screw Extruder: Ito ang pinakakaraniwang uri na ginagamit sa extrusion ng corrugated pipe. Binubuo ito ng isang turnilyo na umiikot sa loob ng isang barrel. Ang konpigurasyong ito ay simple at angkop para sa iba’t ibang materyales, ngunit maaaring kulang sa kahusayan sa paghalo para sa mga komplikadong pormulasyon.
Mga Twin Screw Extruder twin-Screw Extruder: May dalawang turnilyong nagsasalubong (intermeshing), ang konpigurasyong ito ay nagbibigay ng mas mahusay na kakayahang maghalo at mag-compound. Perpekto ito para sa pagproseso ng mga materyales na may additives o fillers, at mas epektibo rin sa paghawak sa mga sensitibong materyales na nangangailangan ng mahinahon na pagproseso.
Barrier Screws : Ang mga turnilyo na ito ay may bahagi na nagsisilbing hadlang upang hiwalayin ang mga zona ng pagkatunaw at pagdadala, na nagpapabuti sa pagkakapareho ng natutunaw na materyal at binabawasan ang panganib ng pagkasira. Ang mga turnilyong may hadlang ay lalo pang kapaki-pakinabang para sa mga materyal na may mataas na temperatura o sensitibo sa shear.
Mga Elemento ng Pagmimix : Ang ilang mga turnilyo ay may kasamang mga elemento ng pagmimix, tulad ng mga bloke ng pagpapahid o mga elemento ng pagkalat, upang mapabuti ang pagmimix ng materyal at matiyak ang pagkakapareho ng natutunaw na materyal. Mahalaga ito lalo na kapag gumagawa ng mga materyal na may magkakaibang viscosity o kailangang sumunod sa tiyak na thermal profile.
Ang pagpili ng angkop na konpigurasyon ng turnilyo ay mahalaga upang makamit ang pinakamataas na kahusayan sa produksyon at matiyak ang kalidad ng panghuling produkto sa extrusion ng corrugated pipe.
Mga Sukat ng Kontrol sa Kalidad para sa Pinakamainam na Konpigurasyon ng Turnilyo
Upang makamit ang pinakamahusay na pagganap mula sa mga konpigurasyon ng turnilyo, mahalaga ang pagsasagawa ng mahigpit na mga sukatan ng kontrol sa kalidad. Narito ang ilang mga gawain na dapat isaalang-alang:
Pagsusuri ng Materyales bago ang ekstrusyon, dapat suriin ang mga materyales para sa kalidad, kabilang ang nilalaman ng kahalumigmigan at pamamahagi ng laki ng mga partikulo. Ang hindi pare-parehong kalidad ng materyales ay maaaring magdulot ng mga problema sa proseso at makaapekto sa mga katangian ng panghuling produkto.
Pagsusuri ng Disenyo ng Screw mahalaga ang pagsusuri ng disenyo ng screw sa pamamagitan ng mga simulasyon o paggawa ng prototype upang matiyak na ito ay sumasapat sa mga tiyak na kinakailangan ng materyales at ninanais na aplikasyon. Maaari itong tumulong na matukoy ang mga posibleng problema bago magsimula ang buong produksyon.
Regular na Pag-aalaga ang pangangalaga sa screw at barrel ay mahalaga upang matiyak ang pare-parehong pagganap. Dapat gawin nang regular ang mga inspeksyon upang suriin ang pagsuot, pinsala, o pag-akumula ng mga materyales na maaaring makabarra sa pagganap.
Pagsusuri sa Operasyon ang pagpapatupad ng mga sistema ng real-time monitoring ay maaaring tumulong sa pagsubaybay sa mga mahahalagang parameter tulad ng temperatura, presyon, at torque habang isinasagawa ang proseso ng ekstrusyon. Ang pare-parehong pagsubaybay ay nagbibigay-daan sa agarang pag-aadjust upang mapanatili ang optimal na kondisyon ng proseso.
Pagsusuri ng Huling Produkto ang pagsasagawa ng mahigpit na pagsusuri sa natapos na corrugated kagamitan ng pag-ekstrudeng tubo ng pvc , kabilang ang pagsusuri sa mga sukat at pagtataya sa mga mekanikal na katangian, ay nagpapatiyak na ang mga ito ay sumusunod sa kinakailangang mga tukoy na pamantayan at antas ng pagganap.
Ang mga panukalang ito sa pagkontrol ng kalidad ay tumutulong sa mga tagagawa na makamit ang pare-parehong pagganap sa pag-e-extrude at mataas na kalidad na mga produkto.
Gabay sa Pag-install para sa Epektibong Pag-e-extrude ng Corrugated Pipe
Ang tamang pag-install ng screw at ng buong extruder setup ay napakahalaga upang matiyak ang epektibong operasyon sa pag-e-extrude ng corrugated pipe. Narito ang ilang gabay na dapat isaalang-alang:
Pag-aayos : Siguraduhing tama ang alignment ng screw sa loob ng barrel upang maiwasan ang labis na pagkasira at mapanatili ang epektibong daloy ng materyales. Ang maling alignment ay maaaring magdulot ng mas mataas na pagkonsumo ng enerhiya at nababawasan ang output.
Mga setting ng temperatura : Itakda ang angkop na temperatura sa bawat zone batay sa mga tukoy na katangian ng materyales. Ang maling setting ng temperatura ay maaaring magdulot ng hindi sapat na pagtunaw o pagkasira ng materyales.
Rate ng feed : Itakda ang optimal na feed rate upang maiwasan ang mga pagkablock at matiyak ang makinis na daloy ng mga materyales sa loob ng extruder. Ang pag-aadjust ng feed rate batay sa viscosity ng materyal at disenyo ng screw ay maaaring makaimpluwensya nang malaki sa kahusayan ng produksyon.
Mga sistema ng paglamig : Ilapat ang mga epektibong sistema ng pagpapalamig upang kontrolin ang temperatura ng proseso ng extrusion, lalo na kung ang mga materyales na naproseso ay sensitibo sa init. Ang tamang pagpapalamig ay maaaring tumulong na panatilihin ang mga katangian ng materyal at mapabuti ang kahusayan ng produksyon.
Pagsasanay sa Operator : Siguraduhing maayos na sanayin ang mga operator sa mga tiyak na pangangailangan ng extruder at konfigurasyon ng screw. Ang kaalaman tungkol sa kagamitan at mga proseso ay maaaring magresulta sa mas mahusay na pagdedesisyon habang nagpoprodukto, na binabawasan ang downtime at mga kamalian.
Sa pamamagitan ng pagsunod sa mga gabay sa pag-install na ito, ang mga tagagawa ay maaaring mapabuti ang kahusayan at epekto ng kanilang corrugated linya ng Extrusion ng Tubong PVC mga proseso.
Karaniwang mga Problema sa Konfigurasyon ng Screw at ang Kanilang mga Solusyon
Ang mga pagkakaiba sa pagkakasunod-sunod ng turnilyo ay maaaring magdulot ng iba't ibang hamon sa proseso ng extrusion. Narito ang ilang karaniwang problema at solusyon:
Pagkasira ng materyales : Kung ang materyal ay napapahitana sa labis na init o shear, maaari itong mag-degrade, na nagreresulta sa mahinang kalidad ng produkto. Upang maiwasan ito, siguraduhing ang mga setting ng temperatura ay angkop para sa materyal at ang disenyo ng turnilyo ay sumusuporta sa mahinang pagproseso.
Mahinang Paghalo : Ang hindi sapat na paghalo ay maaaring magdulot ng hindi pagkakapareho sa huling produkto. Kung ang mga elemento ng paghalo ay hindi gumagana nang maayos, isaalang-alang ang pag-upgrade sa barrier screw o ang pagdaragdag ng karagdagang mga elemento ng paghalo upang mapabuti ang pagkakapareho ng materyal.
Mga Blokeo : Ang mga panananggal sa daloy ay maaaring mangyari dahil sa pag-akumula ng materyal o sa hindi angkop na bilis ng pagpapakain. Ang regular na pagpapanatili at paglilinis ng turnilyo at barrel ay makakatulong upang maiwasan ang mga ganitong isyu. Ang pagpapatupad ng isang sistema ng pagsubaybay upang matukoy ang mga pagbabago sa presyon ay maaari ring tumulong sa maagang pagkilala sa mga panananggal sa daloy.
Hindi pare-parehong output : Ang mga pagkakaiba sa sukat ng produkto o mga katangian nito ay maaaring dulot ng hindi tamang pagkakalagay ng turnilyo o pagkakaiba-iba ng materyales. Ang pagsasagawa ng masusing inspeksyon at pagpapatunay sa disenyo ng turnilyo ay makatutulong upang matiyak ang pare-parehong resulta.
Naidagdag na Konsumo ng Enerhiya : Kung ang paggamit ng enerhiya ay lumalampas sa inaasahan, maaaring may problema sa disenyo o pagkakalinya ng turnilyo. Patuloy na suriin ang pagkakalinya at pagkasira, at i-optimize ang disenyo ng turnilyo para sa tiyak na materyales na pinoproseso.
Sa pamamagitan ng proaktibong pagharap sa mga karaniwang problemang ito, ang mga tagagawa ay maaaring mapabuti ang katiyakan at pagganap ng kanilang operasyon sa ekstrusyon ng corrugated pipe. Ang pag-unawa sa mga detalye ng pagkakalagay ng turnilyo ay mahalaga upang makamit ang optimal na corrugated plastic pipe extrusion machine pagganap. Sa pamamagitan ng pagtuon sa tamang mga teknikal na tukoy, pagpili ng angkop na mga pagkakalagay ng turnilyo, pagpapatupad ng mga hakbang sa kontrol ng kalidad, pagtiyak ng tamang instalasyon, at pagharap sa mga karaniwang isyu, ang mga tagagawa ay maaaring makabuluhan na mapabuti ang kahusayan ng kanilang produksyon at kalidad ng produkto.
Talaan ng mga Nilalaman
- Mga Pangunahing Espesipikasyon para sa Mahusay na Ekstrusyon ng Corrugated Pipe
- Iba’t Ibang Konpigurasyon ng Turnilyo, Ipinaliwanag
- Mga Sukat ng Kontrol sa Kalidad para sa Pinakamainam na Konpigurasyon ng Turnilyo
- Gabay sa Pag-install para sa Epektibong Pag-e-extrude ng Corrugated Pipe
- Karaniwang mga Problema sa Konfigurasyon ng Screw at ang Kanilang mga Solusyon