 EN
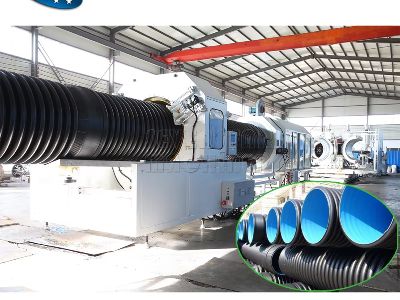
Zrozumienie wpływu konfiguracji śruby na wydajność wytłaczania rur falistych jest kluczowe dla producentów dążących do zoptymalizowania swoich procesów produkcyjnych. Poprawny projekt śruby nie tylko wpływa na efektywność procesu wytłaczania, ale także bezpośrednio oddziałuje na jakość i cechy końcowego produktu. Kupujący B2B – w tym menedżerowie zakupów, inżynierowie oraz menedżerowie produktów – często chcą poznać sposób, w jaki różne konfiguracje śrub mogą zwiększać wydajność produkcji, poprawiać przetwarzanie materiałów oraz obniżać zużycie energii. W niniejszym artykule omówione zostaną kluczowe specyfikacje, różnice w konfiguracjach śrub, środki kontroli jakości, wskazówki dotyczące montażu oraz typowe problemy związane z konfiguracjami śrub w procesie wytłaczania rur falistych.
Kluczowe specyfikacje zapewniające wysoką jakość wytłaczania rur falistych
Przy wyborze śruby do wytłaczania rur falistych należy wziąć pod uwagę kilka kluczowych specyfikacji, aby zagwarantować optymalną wydajność. Główne specyfikacje obejmują:
Średnica śruby średnica wpływa na przepływność i szybkość ścinania materiału. Większa średnica zazwyczaj umożliwia większy przepływ materiału, ale może zwiększać zużycie energii.
Stosunek długości śruby do średnicy (L/D) ten stosunek wpływa na czas przebywania materiału wewnątrz ekstrudera. Dłuższy stosunek L/D może poprawić mieszanie i topnienie, co jest kluczowe dla osiągnięcia jednorodnej spójności materiału.
Głębokość grzbietów śruby głębokość grzbietów śruby wpływa na ruch materiału oraz skuteczność mieszania. Większa głębokość grzbietów może poprawić transport materiału, ale może również prowadzić do podwyższenia temperatury stopu, co wpływa na właściwości materiału.
Współczynnik kompresji odnosi się to do różnicy głębokości grzbietów między sekcją zasilania a sekcją dozowania śruby. Wyższy stosunek kompresji może poprawić topnienie i ujednolicenie materiału, ale może również zwiększać ryzyko degradacji materiału, jeśli nie zostanie odpowiednio kontrolowany.
Zrozumienie tych specyfikacji pozwala zakupującym wybrać odpowiednią konfigurację śruby, która odpowiada ich celom produkcyjnym, typom materiałów oraz pożądanym cechom produktu.
Wyjaśnienie różnych konfiguracji śrub
Konfiguracje śrub mogą się znacznie różnić, co wpływa na proces wytłaczania oraz jakość wytwarzanych rur falistych. Poniżej przedstawiono niektóre powszechne konfiguracje:
Wytryskarz jednokrętowy śruba jednośrubowa: Jest to najbardziej powszechny typ stosowany w wytłaczaniu rur falistych. Składa się z pojedynczej śruby obracającej się wewnątrz cylindra. Ta konfiguracja jest prosta i nadaje się do różnych materiałów, ale może charakteryzować się ograniczoną skutecznością mieszania przy złożonych formułach.
Ekstruder dwuskrzynkowy śruba dwuśrubowa: Ta konfiguracja zawiera dwie wzajemnie sprzężone śruby i zapewnia lepsze mieszanie oraz możliwości kompoundingu. Jest idealna do przetwarzania materiałów z dodatkami lub napełniaczami oraz lepiej radzi sobie z materiałami wrażliwymi, które wymagają delikatnego przetwarzania.
Śruby barierowe te śruby mają sekcję barierową, która pomaga oddzielić strefy topienia i transportu, poprawiając jednorodność stopionego materiału i zmniejszając ryzyko degradacji. Śruby barierowe są szczególnie korzystne przy przetwarzaniu materiałów wrażliwych na ścinanie lub wymagających wysokiej temperatury.
Elementy mieszające niektóre śruby zawierają elementy mieszające, takie jak bloki kładkowe lub elementy dyspersyjne, które poprawiają mieszanie materiału i zapewniają jednolity stopiony materiał. Jest to szczególnie ważne przy przetwarzaniu materiałów o różnej lepkości lub wymagających określonych profili termicznych.
Wybór odpowiedniej konfiguracji śruby jest kluczowy dla maksymalizacji wydajności produkcji oraz zapewnienia jakości końcowego produktu w procesie wytłaczania rur falistych.
Środki kontroli jakości dla optymalnych konfiguracji śrub
Aby osiągnąć optymalną wydajność konfiguracji śrub, niezbędne jest wprowadzenie surowych środków kontroli jakości. Oto kilka praktyk do rozważenia:
Inspekcja materiału przed ekstruzją materiały należy sprawdzić pod kątem jakości, w tym zawartości wilgoci i rozkładu wielkości cząstek. Niejednorodna jakość materiału może prowadzić do problemów w trakcie przetwarzania oraz wpływać na właściwości końcowego produktu.
Weryfikacja projektu śruby kluczowe znaczenie ma weryfikacja projektu śruby za pomocą symulacji lub prototypowania, aby zapewnić jego zgodność z konkretnymi wymaganiami materiału i zamierzonego zastosowania. Pozwala to zidentyfikować potencjalne problemy jeszcze przed rozpoczęciem produkcji w pełnej skali.
Regularne konserwacje konserwacja śruby i cylindra jest kluczowa dla zapewnienia spójnej wydajności. Należy regularnie przeprowadzać inspekcje w celu sprawdzenia zużycia, uszkodzeń lub nagromadzenia materiałów, które mogą utrudniać działanie.
Monitorowanie pracy wdrożenie systemów monitoringu w czasie rzeczywistym pozwala śledzić kluczowe parametry, takie jak temperatura, ciśnienie i moment obrotowy w trakcie procesu ekstruzji. Stały monitoring umożliwia natychmiastowe korekty w celu utrzymania optymalnych warunków przetwarzania.
Badanie końcowego produktu przeprowadzanie rygorystycznych badań końcowych na gotowych rurach falistych maszyna do ekstruzji rur PVC , w tym pomiary wymiarowe i oceny właściwości mechanicznych, zapewniają zgodność z wymaganymi specyfikacjami i standardami wydajności.
Te środki kontroli jakości pomagają producentom osiągnąć stałą wydajność wytłaczania oraz produkty wysokiej jakości.
Wskazówki dotyczące montażu do wydajnego wytłaczania rur falistych
Poprawny montaż śruby i układu wytłaczającego jest kluczowy dla zapewnienia wydajnej pracy podczas wytłaczania rur falistych. Oto kilka wskazówek do uwzględnienia:
Dopasowanie : Upewnij się, że śruba jest prawidłowo wyjustowana względem cylindra, aby zapobiec nadmiernemu zużyciu oraz utrzymać wydajny przepływ materiału. Niewłaściwe wyjustowanie może prowadzić do wzrostu zużycia energii i obniżenia wydajności.
Ustawienia temperatury : Ustaw odpowiednie strefy temperatur zgodnie ze specyfikacjami materiału. Nieodpowiednie ustawienia temperatury mogą spowodować niedostateczne stopienie lub degradację materiału.
Prędkość posuwu : Ustalić optymalną prędkość podawania, aby zapobiec zatkaniam i zapewnić gładki przepływ materiałów przez wytłaczarkę. Dostosowanie prędkości podawania w zależności od lepkości materiału oraz konstrukcji śruby może znacząco wpływać na wydajność produkcji.
Systemy chłodzenia : Zaimplementować skuteczne systemy chłodzenia w celu kontrolowania temperatury procesu wytłaczania, szczególnie przy przetwarzaniu materiałów wrażliwych na ciepło. Poprawne chłodzenie może pomóc zachować właściwości materiału oraz poprawić wydajność produkcji.
Szkolenia operatorów : Zapewnić, że operatorzy są dobrze przeszkoleni w zakresie specyficznych wymagań wytłaczarki oraz konfiguracji śruby. Znajomość sprzętu i procesów pozwala podejmować lepsze decyzje w trakcie produkcji, minimalizując przestoje i błędy.
Dzięki stosowaniu tych wytycznych montażowych producenci mogą zwiększyć wydajność i skuteczność swoich urządzeń do produkcji rur falistych linia ekstrusyjna rur PVC procesów.
Typowe problemy związane z konfiguracją śruby oraz ich rozwiązania
Konfiguracje śruby mogą powodować różne trudności podczas procesu wytłaczania. Poniżej przedstawiono typowe problemy oraz sposoby ich rozwiązania:
Kontrola stanu materiału : Jeśli materiał jest narażony na nadmierną temperaturę lub siły ścinające, może ulec degradacji, co prowadzi do obniżenia jakości wyrobu. Aby temu zapobiec, należy dostosować ustawienia temperatury do danego materiału oraz zastosować projekt śruby umożliwiający łagodne przetwarzanie.
Niewłaściwe mieszanie : Niewystarczające mieszanie może powodować niejednorodność końcowego produktu. Jeśli elementy mieszające nie działają zadowalająco, rozważ zastosowanie śruby barierowej lub dodanie dodatkowych elementów mieszających w celu poprawy jednorodności materiału.
Zatkania : Zakłócenia przepływu mogą wystąpić z powodu nagromadzenia się materiału lub nieodpowiednich prędkości zasilania. Regularne konserwacja i czyszczenie śruby oraz korpusu pomagają zapobiegać tym problemom. Wdrożenie systemu monitoringu pozwalającego wykrywać zmiany ciśnienia umożliwia również wcześniejsze wykrywanie zakłóceń przepływu.
Niestabilna wydajność : Różnice w wymiarach lub właściwościach produktu mogą wynikać z nieodpowiedniej konfiguracji śruby lub niestabilności materiału. Przeprowadzenie szczegółowych inspekcji oraz weryfikacja projektu śruby mogą pomóc zapewnić spójność uzyskiwanych wyników.
Zwiększone zużycie energii : Jeśli zużycie energii przekracza oczekiwania, może to wskazywać na problem z projektem śruby lub jej ustawieniem. Regularnie sprawdzaj ustawienie i zużycie śruby oraz zoptymalizuj jej projekt pod kątem konkretnego przetwarzanego materiału.
Dzięki proaktywnemu rozwiązywaniu tych typowych problemów producenci mogą zwiększyć niezawodność i wydajność swoich procesów wytłaczania rur falistych. Zrozumienie subtelności konfiguracji śruby jest kluczowe dla osiągnięcia optymalnych parametrów pracy. maszyna ekstruzji rur plastikowych skupiając się na odpowiednich specyfikacjach, dobierając właściwe konfiguracje śrub, wprowadzając środki kontroli jakości, zapewniając prawidłową instalację oraz rozwiązuje typowe problemy, producenci mogą znacznie poprawić efektywność produkcji i jakość produktów.
Spis treści
- Kluczowe specyfikacje zapewniające wysoką jakość wytłaczania rur falistych
- Wyjaśnienie różnych konfiguracji śrub
- Środki kontroli jakości dla optymalnych konfiguracji śrub
- Wskazówki dotyczące montażu do wydajnego wytłaczania rur falistych
- Typowe problemy związane z konfiguracją śruby oraz ich rozwiązania